HU
Precizitás gömbgrafitos öntvények : Mi dönti el, hogy egy tétel szállítható-e
A kompresszorház tökéletes anyagtanúsítvánnyal rendelkezik, és a megmunkálóközpontban még leselejtezhető. Az osztályzat megfelelő volt, a göbösség megfelelő, és az öntvény továbbra is rossz rész volt.
A megfelelő öntvény és a használható öntvény közötti szakadék az, ahol a legtöbb gömbgrafitos öntvény nyer vagy veszít. Az árajánlat általában három számmal érkezik: osztály, súly és kilogrammonkénti ár. A három közül egyik sem dönti el, hogy a projekt működik-e. Az dönti el, hogy a falvastagság ott marad-e, ahol a rajzon szerepel, hogy a megmunkálási ráhagyás alkatrészenként konzisztens-e, és hogy az első szerelvénybeállítás a selejtjelentés helyett alkatrészt gyárt-e.
A hasznos kérdés tehát nem az, hogy melyik öntöde a legolcsóbb. Ez az, hogy melyik öntöde képes megtartani azt a három vagy négy jellemzőt, amelytől a megmunkálási folyamat függ, a ténylegesen megrendelt mennyiségben. Az alábbiakban minden ebből következik.
Mit jelent valójában a pontosság a gömbgrafitos vasban?
Precizitás is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Kohászati szabályozás: durván 85 százalékos vagy jobb göbösség az Ön számára fontos szakaszon, stabil csomópontszám és a rajzon látható keménységi tartománynak megfelelő ferrit-perlit arány.
- Méretszabályozás: a megmunkált felületek megismételhető pozíciója a kiválasztott nullaponthoz képest, nem csupán egy nagyvonalú teljes hossztűrés.
- Belső szilárdság: nincs zsugorodási porozitás azokon a szakaszokon, amelyek terhelést hordoznak, nyomást tartanak, vagy fúrnak és megfúrnak.
A második és harmadik rétegben az idézőjelek eltérnek. Két öntöde is tud 500-7-et adni, és mindkettő tiszta vasat önt, ugyanakkor olyan alkatrészeket szállít, amelyek egy megmunkálósoron eltérően viselkednek, mert az egyik a vékonyfalú henger héjvastagságát szabályozza, a másik pedig önmagát rendező változóként kezeli.
Nem kilogrammra veszed a vasat. Ön megvásárolja az öntési felület és a gépkezelő által végzett első vágás közötti távolságot.
A szakasz mérése után válassza ki az osztályzatot
A közzétett tulajdonságok szabványos tesztsávokból származnak, nem az Ön részéről. A metszet mérete határozza meg, hogy a fém milyen lassan hűl le, a hűtési sebesség pedig azt, hogy mennyi perlit kerüljön a mátrixba. Az adatlapról kiválasztott minőség ezért másképp viselkedhet, ha egy 60 mm-es agyba öntötték.
| ISO 1083 fokozat | ASTM A536 megfelelője | Szakítószilárdság | 0,2%-os hozam | Megnyúlás | Tipikus részek |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15% | Szivattyútestek, szelepházak, burkolatok |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7% | Csapágyülések, rotorülések, forgattyúházak |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3% | Gépalapok, oszlopok, tehertartók |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2% | Kopáskritikus betétek és vezetők |
Két következmény következik. Ha egy nehéz szakasz 600-3-at kér, várjon egy beszélgetést az ötvözésről vagy a hőkezelésről, mert maga a szakasz a cél ellen dolgozik. A megnyúlás pedig az a szám, amelyet a vásárlók hajlamosak kihagyni; gyakran az, amely megjósolja, hogyan viselkedik az öntvény, amikor egy présillesztés vagy egy termikus ciklus rányomja.
Bevonatos homok, gyantás homok, zöld homok: illessze a folyamatot a jellemzőhöz
A fröccsöntési útvonal meghatározza az elérhető tűréshatárt, a felületi minőséget és a szerszámköltséget az első öntés előtt. A késői választás költséges, mert az útvonalváltás általában új mintákat jelent.
- Zöld homok: a legalacsonyabb mintaköltség és jó gazdaságosság közepes és nagy alkatrészekhez állandó térfogatban; a vékony falak és az éles belső magok külön ráhagyást igényelnek.
- Gyantakötésű homok (sütésmentes): szilárd középút közepes adagokhoz, jobb méretstabilitású, mint a zöld homok és rugalmas szerszámozás.
- Bevonatos homok (héj): a szokásos választás vékony falú, nagy ismételhetőségű alkatrészekhez, például kompresszorhengerekhez, ahol a falak konzisztenciája többet jelent, mint a minta ára.
- Hőkezelés: nem formázási folyamat, hanem ugyanannak a döntésnek a része, mivel a normalizálás vagy feszültségmentesítés megváltoztatja a keménységet és a méretviselkedést is a megmunkálás után.
A tolerancia állításokhoz osztály kell, nem melléknév. Egy beszállító, aki azt mondja, hogy "egy millimétert tartunk", egyetlen funkciót ír le. Kérdezze meg, hogy melyik tűrési fokozat vonatkozik arra a speciális jellemzőre, amelyen a lámpatest található.
Ahol ezek az öntvények a kész gép belsejében helyezkednek el
Az alkatrészeket az általuk végzett munka alapján lehet a legkönnyebben meghatározni, mert az elfogadási kritériumok először így kerülnek megírásra.
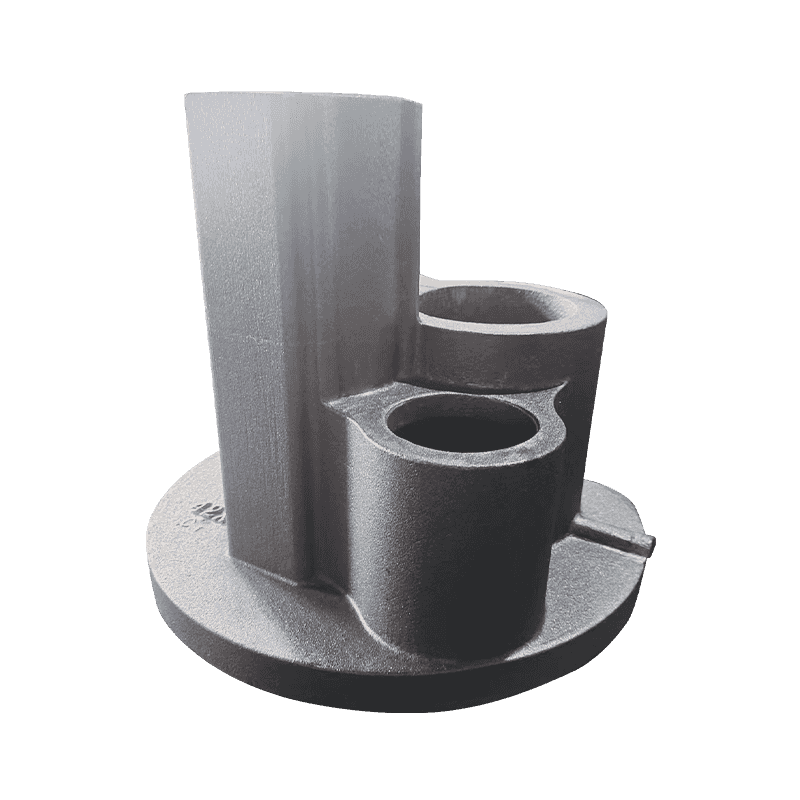
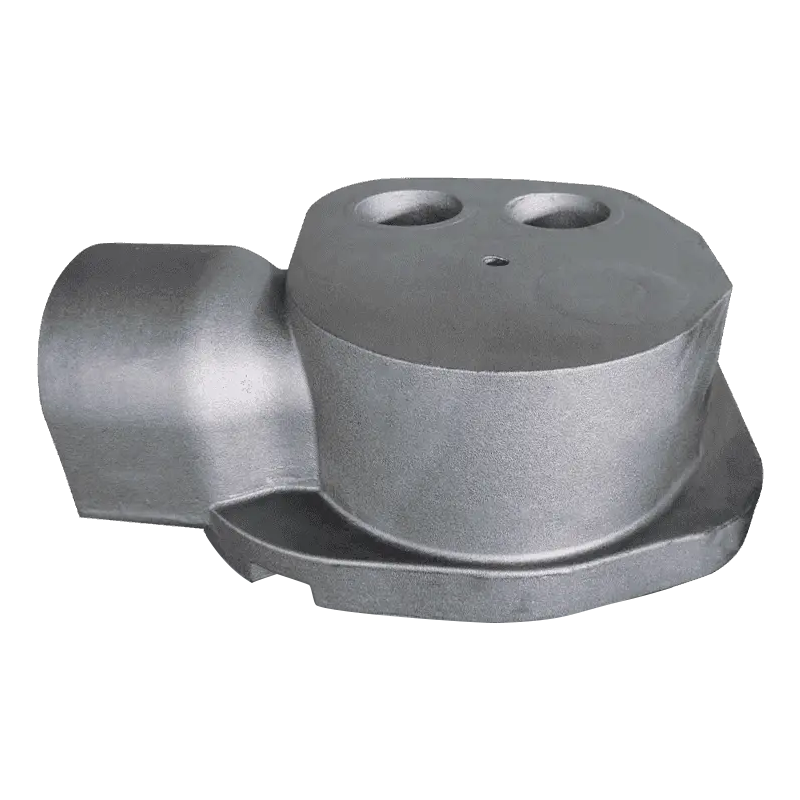
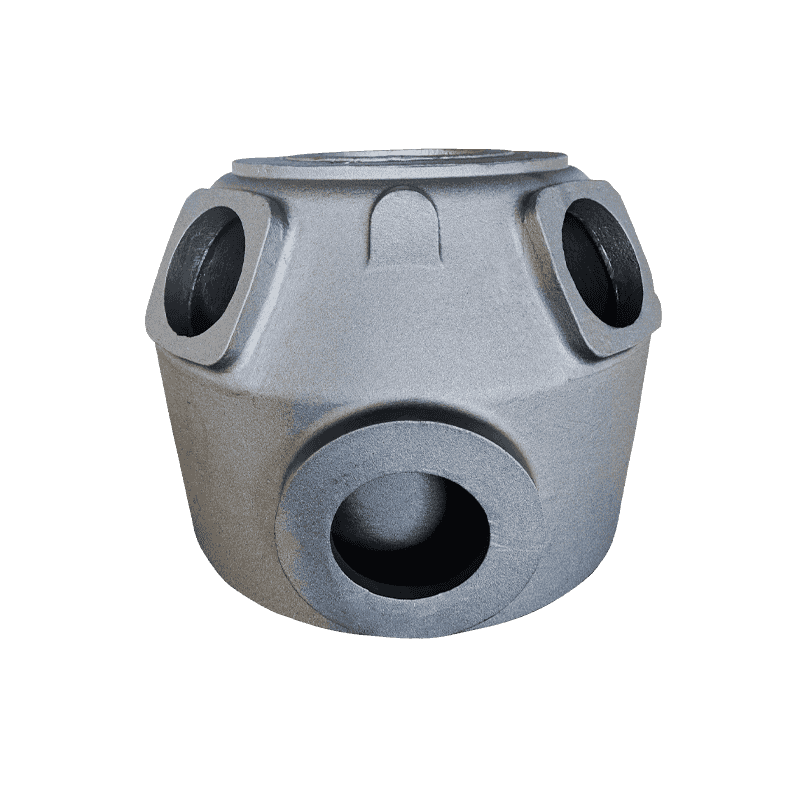
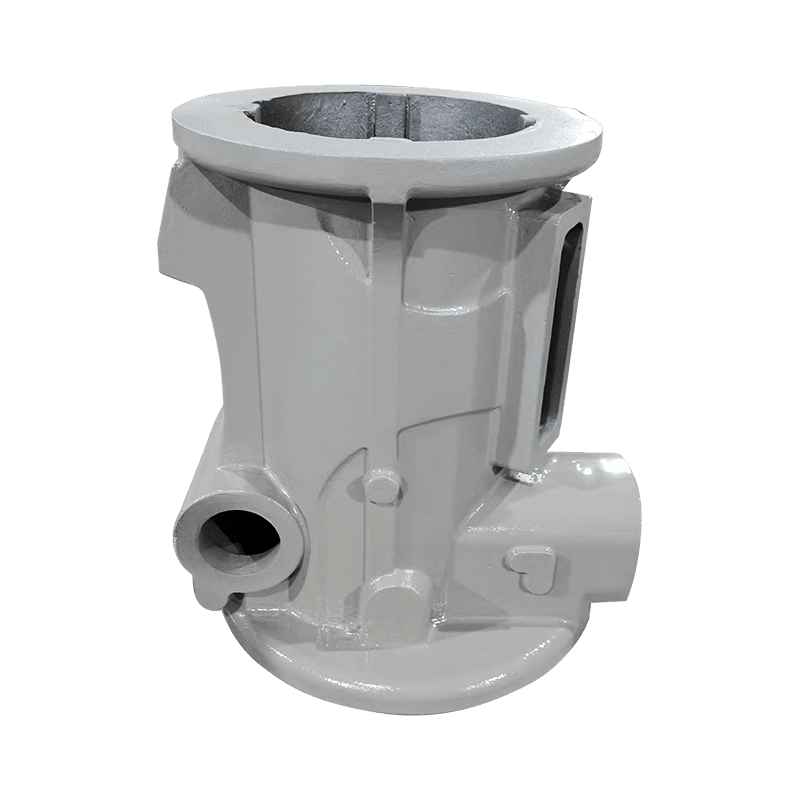
Kompresszor öntvények
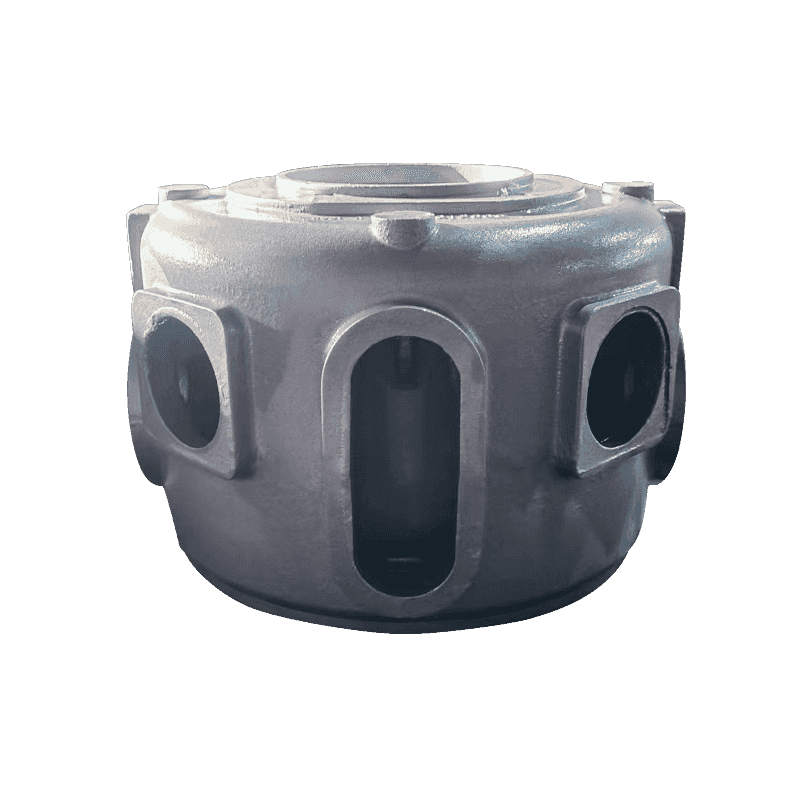
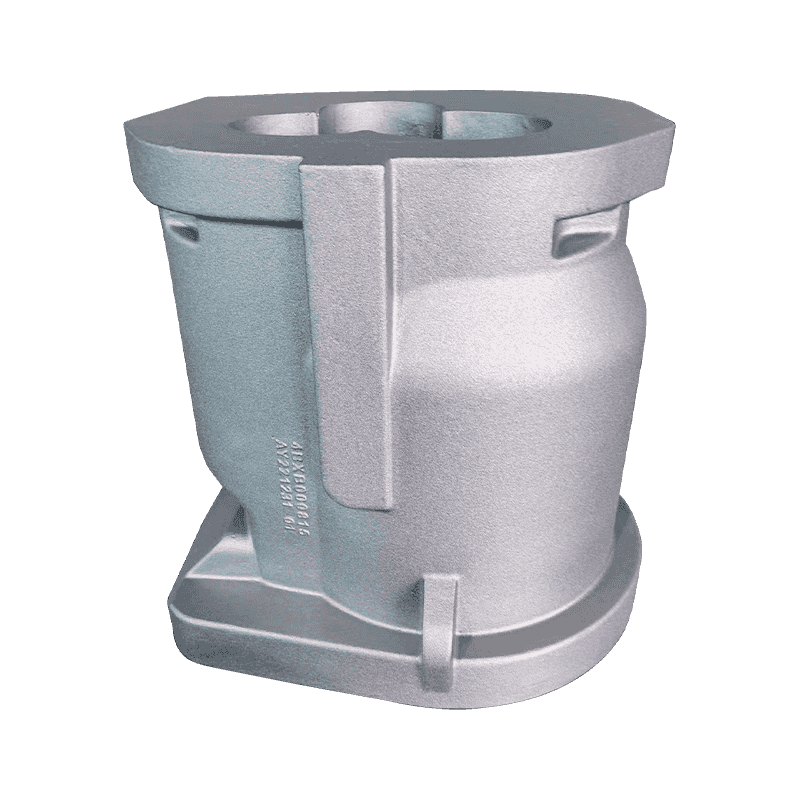
A kompresszor munkája a tömítésen, a beállításon és az olajkezelésen múlik. A csapágyülések, a rotorülések, a forgattyúházak, a hengerek, a kipufogóülések és az olajos vödrök mindegyike másképp hibásodik: a túl puha ülés oválisan kopik, a sodródó hengerfal elveszti a tömörítést, a torz forgattyúház pedig nem tartja meg a csapágy előfeszítését. Hogy te egyensúlyban tartja az erőt és a kopásállóságot a csapágyülésben egy tipikus példa egy olyan döntésre, amelyet az öntés szakaszában kell meghozni, nem a megmunkálás után.
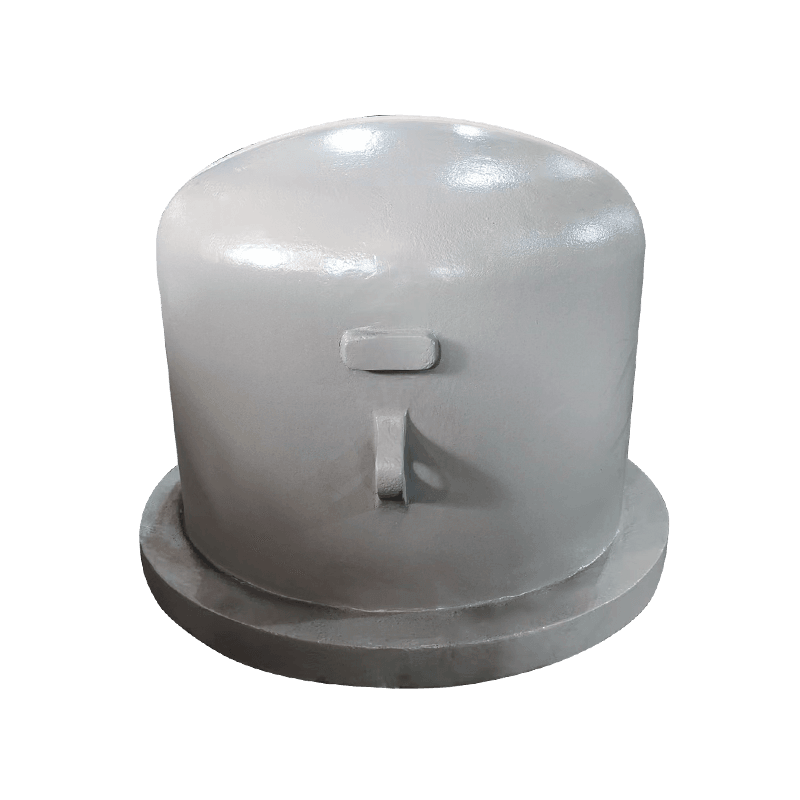
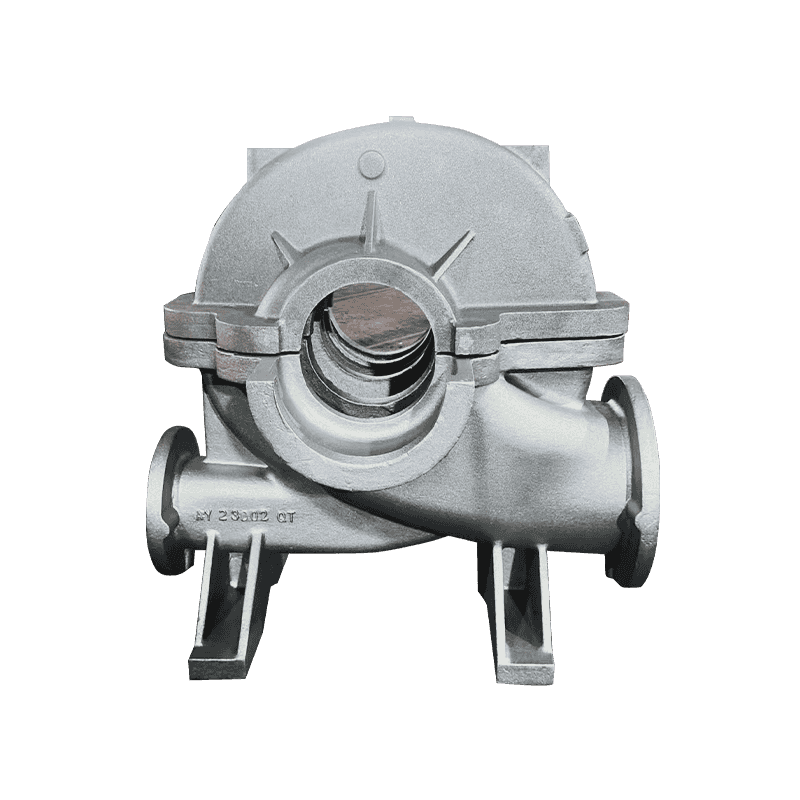
Szivattyú- és szelepöntvények
Az axiális áramlású szivattyúk, szivattyútestek, dupla szivattyúfedelek, dugattyús szivattyúszeleptestek és szivattyútárcsák általában nyomásállóak vagy áramláskritikusak. Itt az átvételi teszt gyakran egy szivárgásteszt és egy falvastagság-ellenőrzés, ami azt jelenti, hogy a porozitás ellenőrzése fontosabb, mint a szakítószilárdság.
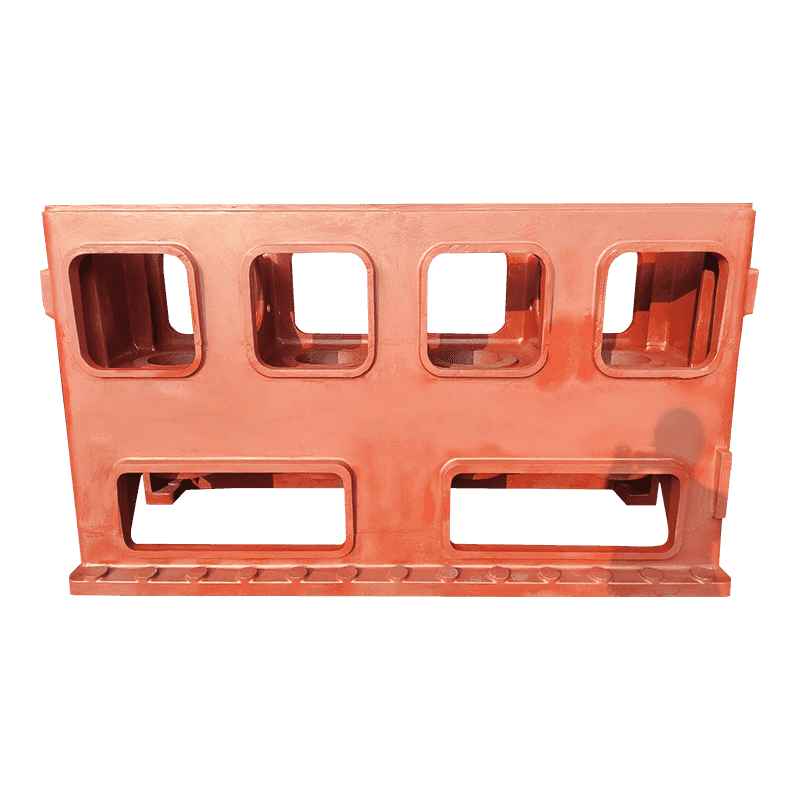
Szerszámgép öntvények
Az alapok és oszlopok az ellenkező eset: nehéz, csendes részek, amelyek valódi értéke a merevség és a méretstabilitás az évek során eltelt idő alatt. A feszültségmentesítés és a szakaszok egyenletessége fontosabb, mint a szűk lineáris tűrés.
Mit kell ellenőrizni a minta jóváhagyása előtt
Az első cikkből származó minta bizonyítja, mire képes egy öntöde egyszer. A jóváhagyásnak minden alkalommal arról kell szólnia, hogy mire képes. Hat elem viseli a legtöbb súlyt:
- Magából az alkatrészből kivágott metszeten mért göbösség, nem csak egy külön öntött próbarúdról.
- Egy méretjelentés, amely ugyanazokra a nullapontokra vonatkozik, amelyeket a lámpatest használ, és a tűrésosztályt kifejezetten megadja.
- Falvastagság a legvékonyabb szakaszon, legalább három részen mérve ugyanabból az öntésből.
- A keménységi tartomány a sarzson belül, mivel a körülbelül 30 HB-nél szélesebb szórás általában egyenetlen hűtést vagy hőkezelést jelez.
- Szilárdsági ellenőrzés teherhordó vagy nyomásálló szakaszokon, ultrahangos vizsgálattal vagy egy feláldozott rész metszésével.
- Nyomon követhetőség a hőszámtól az öntési dátumon át a hőkezelési tételig, így a később talált probléma gyorsan szűkíthető.
Ha ez a hat tétel megjelenik az első cikk szerinti jelentésben anélkül, hogy kétszer kérték volna, akkor a legtöbb, amire szüksége van egy ismételt rendelés bizalommal történő leadásához.
Csak az ár alapján vásárolt öntvények a legdrágábbak. A két százalékkal alacsonyabb egységár ritkán él át egy újramegmunkálást, egy légi szállítmányozású cseretételt vagy egy elakadt összeszerelősort.
Mi mozgatja valójában az árat
Az egységár az utolsó szám, amit érdemes megnézni, mert hat másikból van összeszerelve.
- A minta és a magdoboz amortizációja, elosztva a tétel méretében.
- Megmunkálási ráhagyás: 3 mm plusz nagy felületen valós súly, valódi fém és valós vágási idő.
- Kohászati út: ötvözés és hőkezelés szükséges a minőség eléréséhez nehéz szakaszon.
- Ellenőrzési hatókör: a méretjelentések, az ultrahangos vizsgálat és a szekcionált minták mind növelik a költségeket és csökkentik a kockázatot.
- A selejt aránya vékony falú alkatrészeken, ahol a bevont homok általában megtéríti a szerszámköltséget.
- Vékony falú és kész megmunkált felületű alkatrészek csomagolása és exportkezelése.
Az a vevő, aki megérti ezt a hatot, tényekkel tud tárgyalni. Az a vevő, aki csak a kilogrammonkénti adatot hasonlítja össze, az öntödei vezérlők számával tárgyal.
Precizitás ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Ezután dolgozzon a megfelelő sorrendben: keresse meg a megmunkálási nullapontot, dolgozzon vissza az öntvényhez, és kövesse a minőségi és formázási folyamatot. Ez a rendelés ritkán sikertelen.