HU
A kompresszor forgattyúháza 205 HB-n megy át a bejövő ellenőrzésen, kényelmesen a rajzon látható tartományon belül. Három héttel később egy azonos alkatrész a következő öntőgépből különböző forgácsokkal, kétszer gyorsabban kopik a szerszámok, és torz csapágyfurattal válik le a rögzítésről. A kémia változatlan, a rajzjegyzet továbbra is normalizált állapotot követel, és a keménységérték is csak néhány ponttal tér el. Ami megváltozott, az a hűtés volt: a második adag gyorsabban hűlt a felrázást követően, így a mátrix nagyobb része perlitté vált.
Ez az egész érv amellett, hogy a hőkezelést anyagspecifikációként kezeljük, nem pedig befejező lépésként. A kémia gömbgrafitos vasban határozza meg a mennyezetet; a mátrix dönti el, hogy valójában mit is kapsz. Az alábbiakban bemutatjuk, hogy az egyes általános kezelések mit tesznek a mátrixszal, melyik kezelés melyik részhez illik, és hogyan írható fel egy öntöde által mérhető és tanúsítható követelmény.
Mit változtat a hőkezelés és mit nem tud
A gömbgrafitos öntöttvas, mert grafitját az öntés előtt magnéziummal vagy ritkaföldfémmel kezelték, így nem pelyhek, hanem csomók formájában szilárdul meg. A csomók tompítják a repedés hegyét, amit a pelyhek kiélesítenek, és ez a geometria túlél minden normál hőkezelést. Körülbelül 1000 °C feletti túlmelegedés elkezdi károsítani, ez az egyik oka annak, hogy a kezelési ablakok nem nyitottak.
Amit a hőkezelés szabályoz, az a mátrix, a csomók közötti fém. Négy feltétel szinte minden kereskedelmi munkára vonatkozik:
- Ferrit: puha, megmunkálható, nagy nyúlású, és a teljesen lágyított minőségek mátrixa.
- Pearlit: lamellás keményfém és ferrit, erősebb és keményebb, csökkentett nyúlással.
- Edzett martenzit: oltással és temperálással, a legkeményebb általános állapot.
- Auszferrit: visszatartott ausztenittel rendelkező, ausztenittel készült, ausztenittel előállított hegyes ferrit, ADI minőségek alapján.
A második feladat a stresszoldás. Az öntvény egyenetlenül hűl a formában, és a rázás, a köszörülés és a durva megmunkálás nagyobb igénybevételt zár le. 550–650 °C-on tartva és lassan hűtve egy alkatrész ellazul anélkül, hogy a mátrixa egyáltalán megváltozna, ami egy nagy gépalapnál többet számít, mint a szakítószilárdság növekedése.
Öt kezelés és az általuk előállított anyag
A kezeléseket általában név szerint adják meg, de a név egy mátrix és egy tulajdonságtartomány rövidítése. Az alábbi tartományok reálisak a szabványos minőségekre normál profilméreteknél.
| Kezelés | Mátrix | Szakítószilárdság | Keménység | Megnyúlás | Tipikus részek |
|---|---|---|---|---|---|
| Stresszoldás | Változatlan | Szereplők szerint | Szereplők szerint | Szereplők szerint | Gépalapok, oszlopok, nehéz keretek |
| Teljes lágyítás | Ferrit plusz csomók | 400-500 MPa | 130-180 HB | 12-18 % | Szivattyútestek, házak, burkolatok |
| Normalizálja | Perlit, gyakran 70 % vagy több | 650-750 MPa | 230-270 HB | 3-6 % | Karterek, csapágyülések, rotorülések |
| Oltsd és mérsékeld | Edzett martenzit | 800-1000 MPa | 250-330 HB | 2-5 % | Kopó alkatrészek, fogaskerekek, bütyökkövetők |
| Szigorú | Ausferrit | 800-1400 MPa | 270-400 HB | 1-10 % | Nagy kopású és nagy kifáradású alkatrészek |
A táblázat mellé két figyelmeztetés tartozik. A hűtési sebesség a szelvényvastagságot követi, így a vas ugyanazzal a hőfokával képes ferritessé 100 mm-es falban, perlitesben pedig 12 mm-es bordában. És a keménység-szakító átalakítás csak akkor érvényes, ha a mátrix egyenletes; egy vegyes ferrit-perlit öntvényben a 200 HB két egészen különböző anyagot tud leírni.
A kezelés illesztése a részhez
A rajzok osztályzatait gyakran régebbi projektekből öröklik. Érdemes a kezelést összevetni azzal, amit az alkatrész ténylegesen szervizel.
Szerszámgép alapok és oszlopok
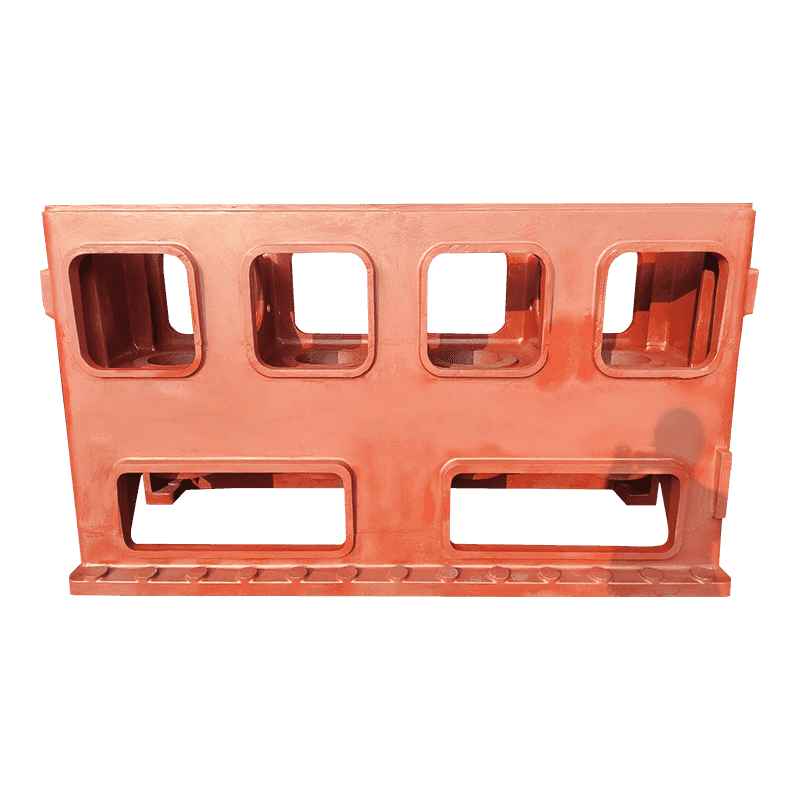
Ezek szerkezeti, nem kopófelületek, így a tulajdonság a megmunkálás utáni méretstabilitás számít, nem pedig a szilárdsági fokozat. A nehéz alapokat általában kétszer feszültségmentesítik, egyszer rázás után, majd ismét nagyoló megmunkálás után. A második megkönnyebbülés kihagyása gyakori oka annak, hogy a gép egy hónapig megtartja a geometriát, majd elsodródik utána. Külön kérdés a felületi kopás, és hogy a csúszdák hol hordoznak terhelést, szerszámgép-öntvények hőkezelése növelheti a felület keménységét anélkül, hogy megváltoztatná az ömlesztett minőséget.
Kompresszorházak, forgattyúházak és csapágyülések
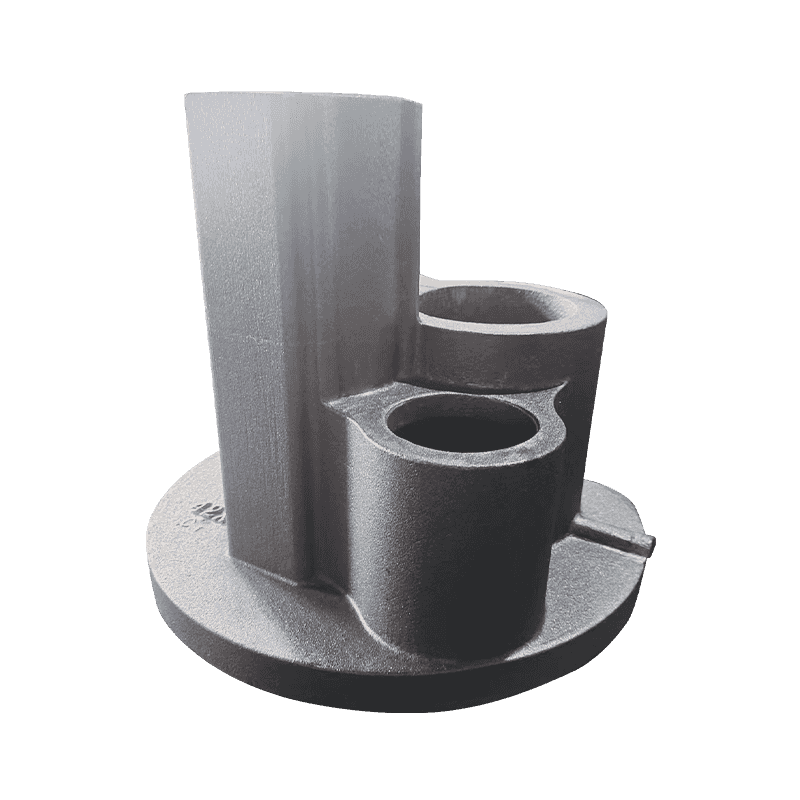
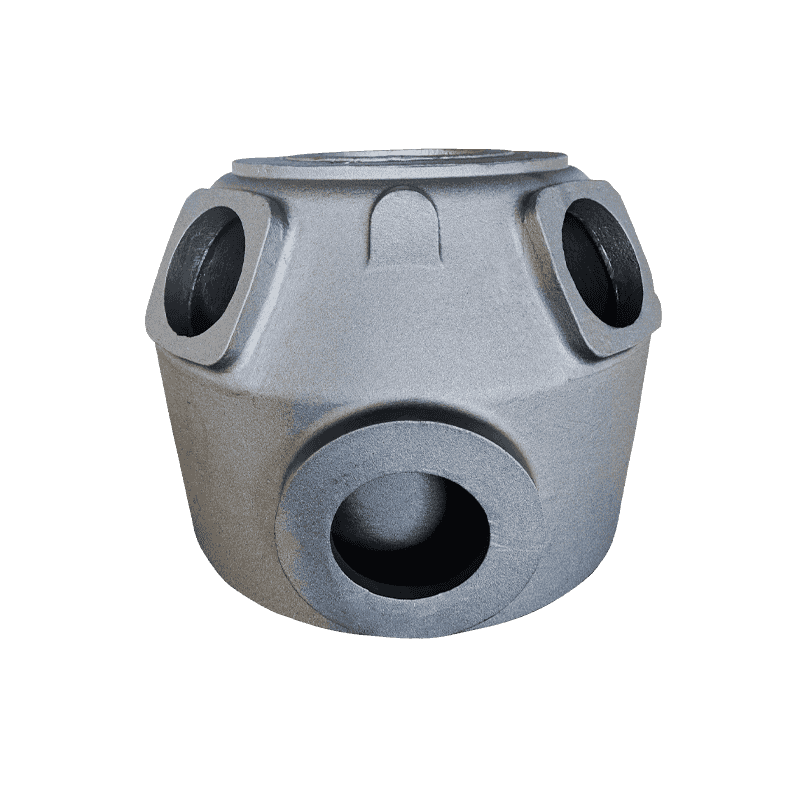
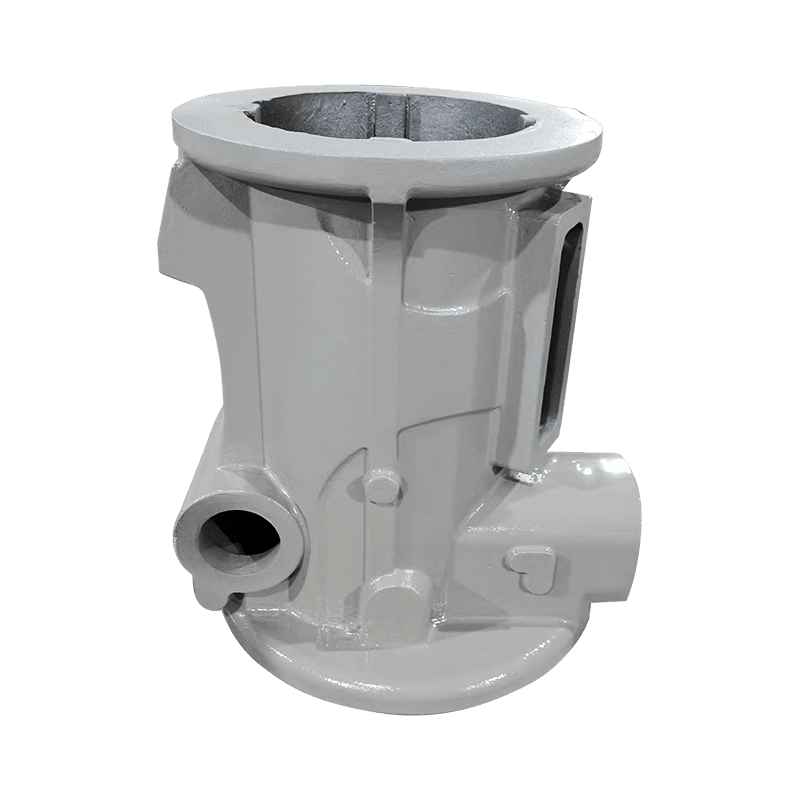
A kompresszor részei más üzemmódban vannak. A forgattyúház vibrációt, a csapágyülés pedig forgó terhelést hordoz, így a szilárdság és a kopásállóság fontosabb, mint a stabilitás, és a normalizálás vagy a kioltás és a temperálás a szokásos választás. Keresztül a kompresszor öntvények tartománya Például a forgattyúházat és a csapágyüléseket általában hőkezelt állapotban árulják, nem pedig öntött állapotban.
Szivattyú és szeleptestek
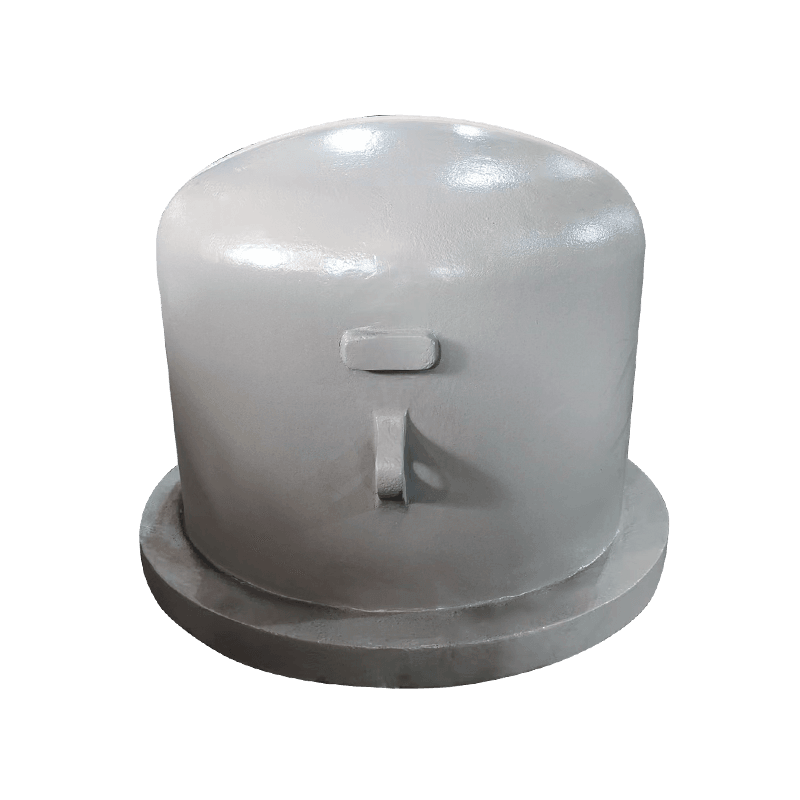
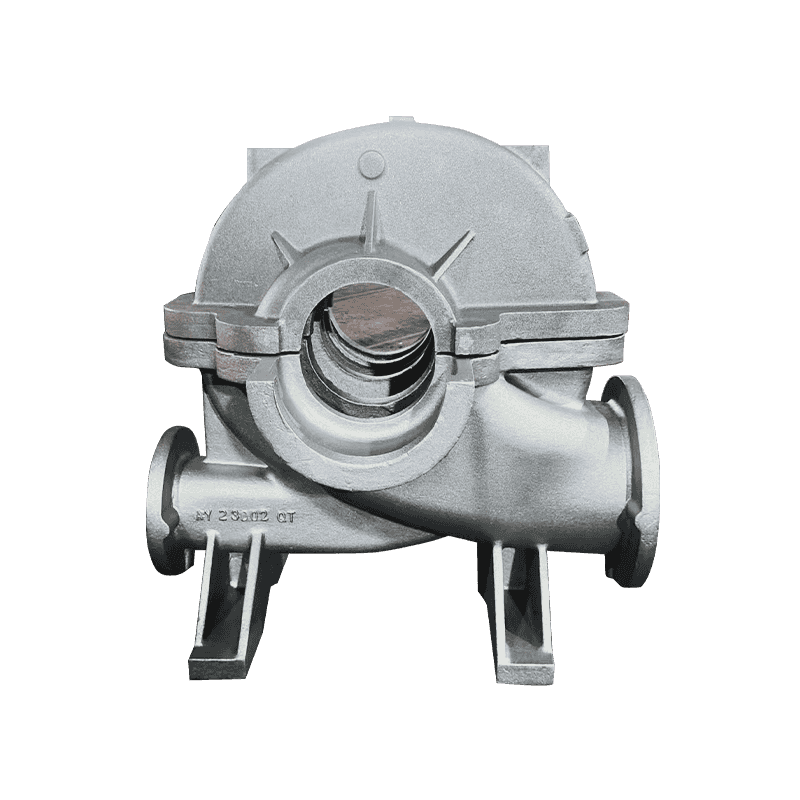
A szivattyútestek és a szeleptestek nyomáshatárok. Nyomástömörségre, megmunkálható tömítőfelületekre és elegendő nyúlásra van szükségük ahhoz, hogy kibírják a kezelést és a hidrosztatikai vizsgálatokat, ezért gyakori itt a lágyított ferrites állapot. Nem a keménység a cél; egy puha, egységes mátrix gyorsabban gépesít és kiszámíthatóbban tömít.
Minősíthető követelmény írása
A hőkezelt vagy edzett rajzot nem lehet ellenőrizni, és nem idézzük következetesen. Hat tétel teszi a kezelést specifikációvá.
- Minőség és szabvány, például EN-GJS-500-7 az EN 1563 szerint vagy 80-55-06 az ASTM A536 szerint, az azt előállító kezeléssel együtt.
- Keménységi sáv mérési hellyel, tartományban kifejezve, nem egyetlen célpontban.
- Tesztelje a kupon típusát és pozícióját, például egy gerincblokkot vagy Y-blokkot az alkatrésztől elkülönítve.
- Mikroszerkezeti határok: göbösségi százalék, grafitméret és elfogadható ferrit- vagy perlitfrakció.
- Feszültségcsökkentési követelmény mindenhol, ahol az alkatrészt szűk tűréshatárig megmunkálják.
- Szállítási állapot: öntött, fúvott, feszültségmentesített, durván megmunkált vagy kész.
Megéri megtervezni a hibaüzemmódokat
A legtöbb hőkezelési probléma geometriai és metszetprobléma jóval azelőtt, hogy kemenceproblémák lennének.
- Csökkenti a repedéseket az éles belső sarkoknál és a hirtelen metszetváltásokat, amelyeket a nagyvonalú filék és sugarak csökkentenek.
- Torzulás az oltás során, legrosszabb a hosszú, vékony vagy aszimmetrikus részeken.
- Szegregáció vagy mikrozsugorodás okozta puha foltok, amelyek egyenetlenül reagálnak a keményedésre.
- Nem szabályozott atmoszférában végzett izzítás után szénmentesített vagy vízkő által érintett felületek, amelyek később megmunkálási eltérésként jelentkeznek.
- Túlmelegedés, amely az erőt visszatartott ausztenitre cseréli, amely terhelés hatására átalakulhat.
Mielőtt feladja a rendelést
Ezek a kérdések döntik el, hogy az első cikk megfelel-e a tizediknek.
- Melyik szabvány és fokozat jelenik meg a bizonyítványon?
- Hol mérik a keménységet, és hány darabonként?
- A tesztszelvény külön van öntve, és a tanúsítvány is ezt írja?
- Milyen torzítás elfogadható a kezelés után?
- A beszállítói stressz ismét enyhül a durva megmunkálás után?
- Milyen folyamatablakot használnak, és hogyan rögzítik a nyomon követhetőség érdekében?
A hőkezelés nem egy öntvényre csavarozott befejező művelet; ez az a lépés, amely az öntést anyaggá változtatja. Döntse el a mátrixot az alapján, amit az alkatrész csinál, írja le a követelményt úgy, hogy a laboratórium mérni tudja, és a tanúsítványt a kupon bizonyítékaként kezelje, nem pedig az öntéssel kapcsolatos ígéretként. Azok a beszállítók, akik szabályozzák a kirázási és hűtési időket, hajlamosak habozás nélkül válaszolni ezekre a kérdésekre, mert a hőkezelt gömbgrafitos öntvények legtöbb változása itt kezdődik.