HU
gömbgrafitos öntvények megmunkálása : Mi határozza meg az alkatrészenkénti költséget
A csomós grafit a gömbgrafitos vasat erőssé, szívóssá teszi, és érdemes megemlíteni. Ezenkívül a forgácsokat szálkásítja, a hőt makacs, a tűrésablakot pedig szűkebbé teszi, mint azt a legtöbb rajz elismeri. A minőségszabályozás és a rögzítés minden lapkakatalógusnál többet dönt.
Két csapágyház, amelyeket ugyanazon a héten öntöttek, azonos mintából, úgy viselkedhet, mint két különböző anyag egy gépen. Egy tiszta fúrás 220 m/perc sebességgel. A másik eltompul egy lapkasarkot, mielőtt a szerszám elérné a teljes mélységet. A program soha nem változott. Az öntvények megtörténtek: perlittel nehéz szakasz egy felszálló közelében, hideg bőr egy vékony bordán, vagy 40 HBW-os lendítés a tételen.
A kohászat a mennyezetet, a szerelvények a padlót, a vágási adatok pedig csak az ablakon belül működnek közöttük.
Miért különböznek a gömbgrafitos öntöttvas gépek a szürkevastól?
A szürkevasban a grafit pelyheket képez, amelyek több ezer kis belső forgácstörőként ülnek a mátrixban. A forgácsok rövidre nyírnak, és a vágás könnyűnek tűnik. A magnéziumkezelés ezt a grafitot csomókká alakítja, ami a gömbgrafitos vas szilárdságát és nyúlását adja, valamint eltávolítja a beépített forgácstörést.
A gépen az eredmény kiszámítható: hosszabb, durvább forgács, nagyobb forgácsolóerők azonos vágásmélység mellett, és több hőt tartanak a vágóélben, mert a forgács kevesebbet visz el. Ezután a csomók körüli mátrix dönti el, hogyan kopik a szerszám.
- Ferrites, 170-210 HBW körül. Puha és gumiszerű; beépített él, elkenődött felületek és kis sebességnél sodródó méretek.
- Pearlitic, 230-290 HBW körül. Csiszoló; oldalkopás és bevágás kopás veszi át az uralmat, és a szerszám élettartama gyorsan csökken a keménység növekedésével.
- Vegyes öntött szerkezet. Az egyik fokozat 200 HBW-ot képes leolvasni egy vékony karimában és 250 HBW-ot egy nehéz csőben, pusztán azért, mert a hűtési sebesség eltérő.
- Nodularitás és csomók száma. Finom, nagyszámú grafitgépek következetesen; a durva vagy degenerált grafit megmunkálási problémává válik jóval azelőtt, hogy szilárdsági problémává válna.
Két öntvény ugyanazt a minőségi bélyeget viselheti, és még mindig 40 HBW-val különbözik. Ez a különbség soha nem látszik a rajzon. A betétszámlán megjelenik.
Egy részletet érdemes megismételni: a gömbgrafitos öntöttvas nem ártalmatlan. A száraz nagyolás finom, grafitban gazdag port képez, így a vágásnál történő elszívás a folyamathoz tartozik, nem a háztartáshoz.
Vágó paraméterek, amelyek megállják a helyüket az üzletben
Az alábbi ábrák kiindulási pontok a bevonatos keményfémhez egy merev gépen, nem pedig ígéretek. A gömbgrafitos öntöttvas gyorsabban vág, mint az alacsony szén-dioxid-kibocsátású acél és lassabban, mint az azonos keménységű szürkevas, és az egy tételen belüli terjedés általában szélesebb, mint a minőségek közötti különbség.
| Állapot | Tipikus keménység | Fordulási sebesség | Takarmány | Megjegyzések |
|---|---|---|---|---|
| Ferrites, öntött | 170-210 HBW | 220-300 m/perc | 0,25-0,40 mm/ford | Éles pozitív gereblye; tartsa a nagyolási mélységet 2 mm felett, hogy a széle a bőr alatt maradjon |
| Perlit, öntött | 230-290 HBW | 150-220 m/perc | 0,20-0,35 mm/ford | Szilárd aljzat TiAlN vagy Al2O3 bevonattal; inkább az oldalsó kopásra számítson, mintsem a repedésekre |
| Ausztemperált vagy hűtött | 300-380 HBW | 80-150 m/perc | 0,15-0,25 mm/ford | CBN vagy whisker kerámia; a merevség többet számít, mint a sebesség |
| Megszakított vágás vagy nehéz bőr | változik | csökkenteni 25-35%-kal | 0,15-0,25 mm/ford | Negatív rake és erős él; soha ne hagyja, hogy a szerszám a vágásban maradjon |
- Tartsa az első lépést a gipsz bőre alatt. A hűtött felület lefölözése a legmegbízhatóbb módja az élek törésének.
- Ne üldözze a célt kizárólag takarmányozással. A gömbgrafitos öntöttvas felülete jobban javul a sebességtől és az élélességtől, mint a könnyebb előtolástól.
- Marás: mászóvágás, ahol a beállítás lehetővé teszi, a fogankénti előtolást tartsa felfelé, és a finomszemcséket tisztítsa meg az újravágás helyett.
- Ellenőrizze a keménységet a bejövő tételen, ne csak az első cikken. A minta felett 30 HBW-t futtató köteg legyőzi az azon a mintán bevált programot.
Adjon meg egy keménységi tartományt a megrendelésben. A 170-230 HBW szalag éppúgy megmunkálási utasítás, mint a kohászati, és sokkal könnyebb öntés előtt megegyezni, mint vitatkozni egy szerszám-élettartam-probléma után.
Casting Skin, Chill és az első lépés
A homoköntvény külső egy-két millimétere nem az az anyag, amelyhez a betétet választották. Ez a réteg hűtött zónát tud tartani a hideg penészből, beégetett homokból, oxidokból és kis zárványokból. Könnyű simítással eltávolítva a szerszám inkább dörzsöli, mint vágja, a dörzsölés pedig tönkreteszi az éleket.
Ügyeljen a kemény pontokra az emelkedők és a vékony bordák közelében. Jóval a megadott adagkeménység felett is megállhatnak. Ha minden részen ugyanaz a pont csikorog és elszíneződik, először kezelje mintaként és hűtési problémaként; a lapkaminőség megváltoztatása csak néhány alkatrész után mozgatja a meghibásodást.
- Sík egy felületre, amelyet amúgy is megmunkálni fog, vagy adjon meg egy megmunkált padot nullapontként.
- Támasz közvetlenül minden bilincs alatt. A gömbgrafitos öntöttvas elég gömbgrafitos ahhoz, hogy a szorító terhelés hatására rugózzanak, és addig tartsa az elhajlást, amíg a bilincsek le nem válnak.
- Használjon hárompontos támasztékot és állítható emelőket a hosszú alapokon és oszlopokon, és ellenőrizze, hogy nem rázkódik-e, mielőtt bármit megfeszítene.
- Durva, engedje el, majd fejezze be. Ha az alkatrész nagyolás után elmozdul, akkor az a mozgás a folyamattervbe tartozik, nem az átdolgozási jegyzetbe.
Furatok, dúcok és házak, amelyeknek koncentrikusnak kell maradniuk
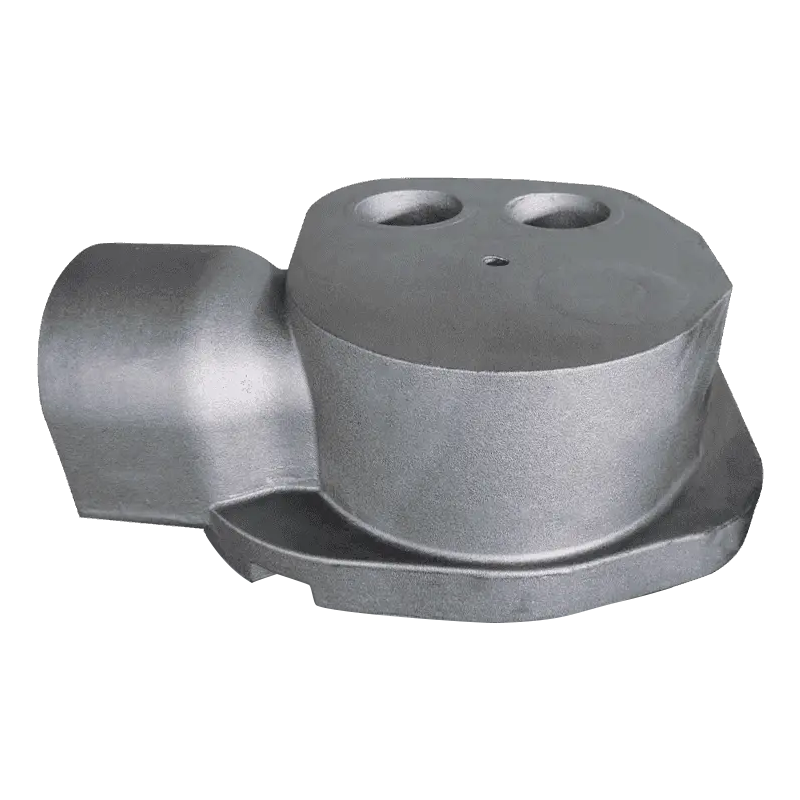
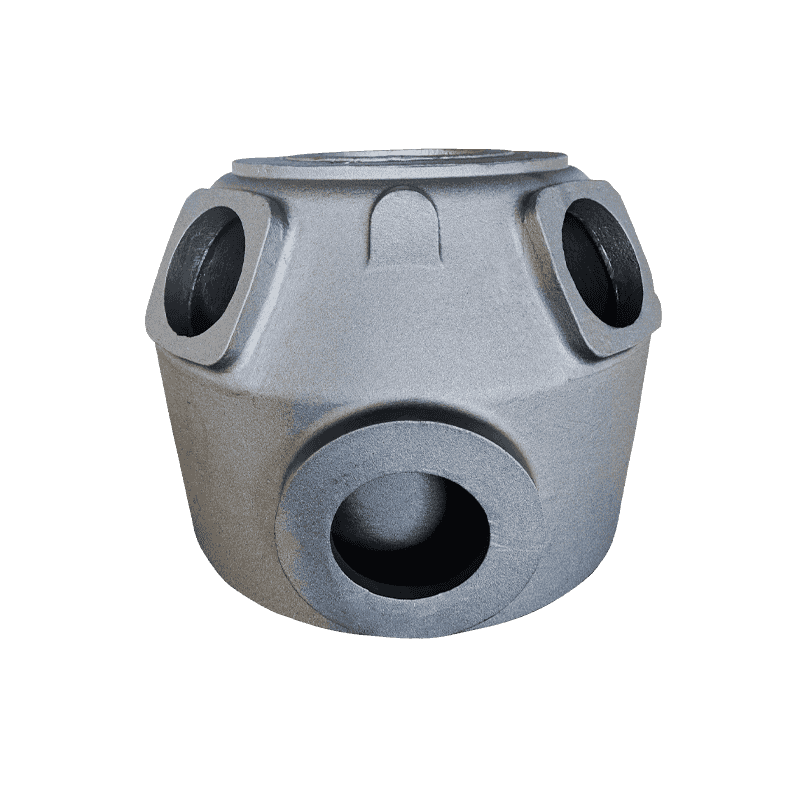
A megmunkált gömbgrafitos öntvényeken a legtöbb visszautasítás geometriai, nem kozmetikai jellegű. Egy kompresszortest köt össze egy rögzítőfelületet, egy fő furatot és több tengelyféket. Jelölje meg, hogy a furat nyersöntési felületről származik, és a tűrés, amelyen valóban dolgozik, a mintáé, nem a gépé.
A kitartott szekvencia nem elbűvölő: durvaítsa meg a nullapont felületeit, hagyja leülepedni az öntvényt, majd fejezze be a furatot, és minden kapcsolódó ülést megmunkál belőle. A gömbgrafitos öntöttvas nagyobb szilárdsága lehetővé teszi a tervezőknek a falak vékonyítását a szürkevashoz képest, ami növeli a súlyt és rontja a stabilitást, mivel a vékony ház a szorítás hatására elhajlik, és a vágás után ellazul.
A megmunkálási ráhagyás ennek a beszélgetésnek a másik fele. A túl kevés ráhagyás sekély dörzsölést kényszerít ki; túl sok extra nagyoló műveletet és nagyobb eséllyel nyit porozitást.
| Öntési méret (maximális méret) | Egyarcú juttatás | Tipikus részek |
|---|---|---|
| 150 mm-ig | 2-3 mm | Takarók, kis házak, megmunkált alátétek |
| 150-500 mm | 3-5 mm | Szivattyútestek, csapágyházak, szeleptestek |
| 500-1500 mm | 5-8 mm | Kompresszortestek, gépalapok |
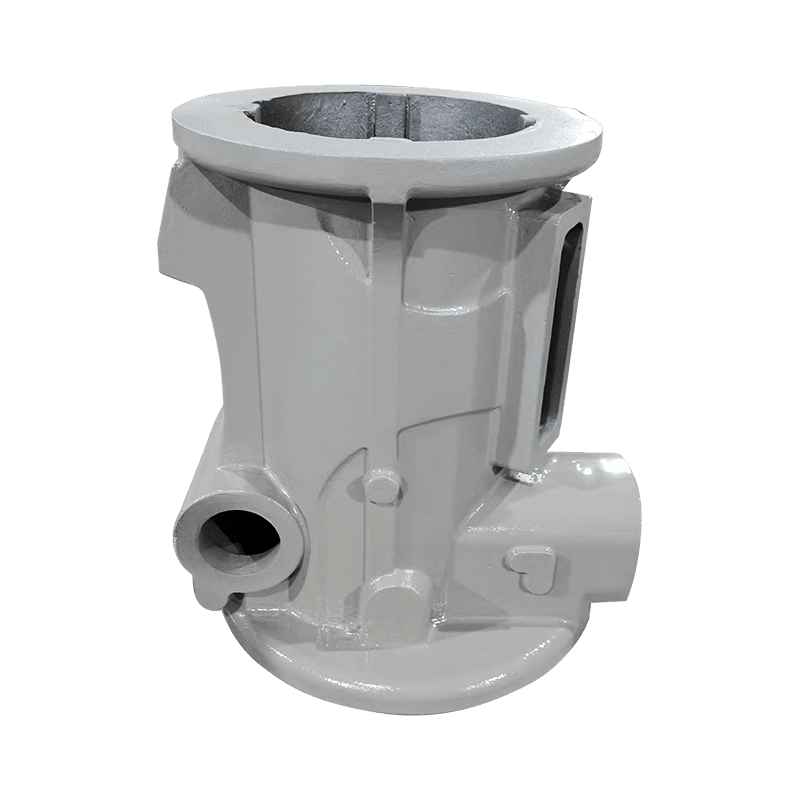
| 1500 mm felett | 8-12 mm | Oszlopok és nagy keretek |
Keretek és oszlopok: ahol a vibráció beállítja a célt
A szerszámgépgyártók a vágás során megjelenő okok miatt választanak a szürke és a gömbgrafitos vas között. A szürkevasban lévő pehelygrafit hatékonyan alakítja át a vibrációt hővé, így azok az ágyak és csúszdák, amelyeknek csendben kell maradniuk, gyakran szürkevasból készülnek. A csomós grafit feladja a csillapítás egy részét, de nagyobb szilárdságot és merevséget biztosít, ezért a hajlító terhelés alatt álló oszlopok és szerkezetek gyakran gömbgrafitos vasak.
A gépkezelő számára ez azt jelenti, hogy a nagy öntvénynek stabilnak kell lennie, mielőtt pontos lehet. A műhellyel való hőegyensúly ugyanolyan fontos, mint a befogás: a hidegen megmunkált és melegen megmunkált oszlop mozog a műveletek között. A tágabb kép arról, hogyan az öntési minőség a megmunkálási pontosságban rejlik érdemes elolvasni, mielőtt a rajz lefagy.
Gyakorlatilag: először a rögzítőfelületet kell megmunkálni, ebből jelezni a sínüléseket, és a befejező menetet addig tartani, amíg az alkatrész meg nem áll. Szűk tűrések esetén két különböző napon mérjen.
Szivattyú- és szeleptestek: falvastagság és szivárgási utak
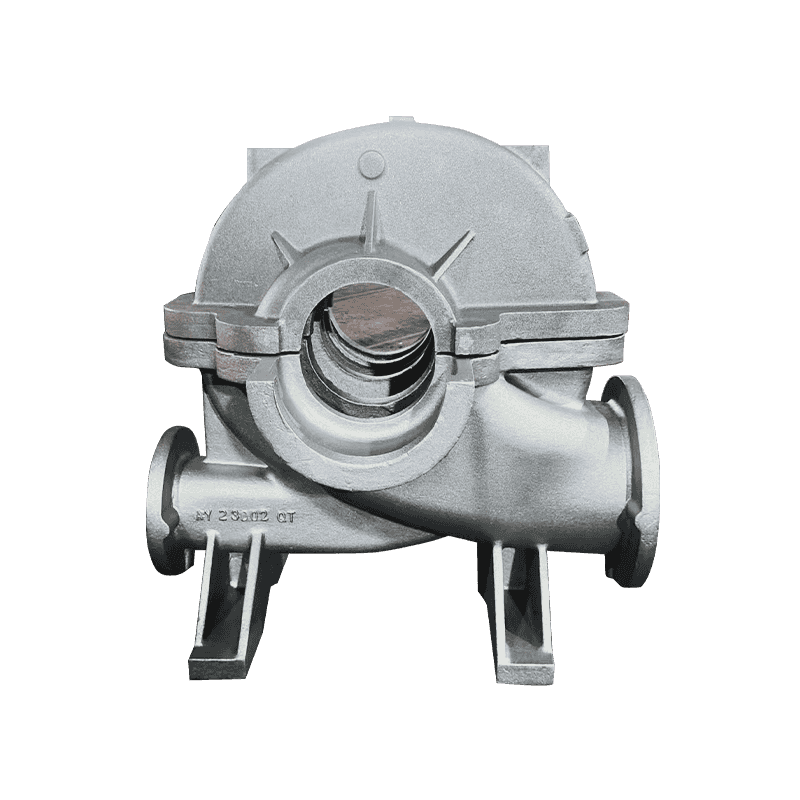
A szivattyúházak és a szeleptestek nyomáshatárokat jelentenek, ezért a rejtett hiba súlyos árat jelent. A falba temetett pórus öntvény; ugyanaz a pórus, amelyet egy fúrórúd nyit ki, egy leselejtezett alkatrész, amelybe már befektetett megmunkálási óra.
Két szokás csökkenti ezt a kockázatot. A nyomáshatárok roncsolásmentes vizsgálatát a megmunkálás előtt végezze el, nem pedig utána, mert a durva öntvényen végzett radiográfiás vagy ultrahangos vizsgálat sokkal olcsóbb, mint egy síró tömítőfelületű kész alkatrész. A karimafelületek és a tömítőfuratok rajzán pedig helyezzen síkságot és párhuzamosságot, mivel az általános mérettűrések ritkán szabályozzák azt a jellemzőt, amely ténylegesen szivárog.
A gömbgrafitos öntöttvas kiérdemli itt a helyét azáltal, hogy elviseli a vízkalapácsot, a termikus ciklust és a nyomástüskéket, amelyek törékenyebb anyagot repesztenek. A megmunkálás következménye egyszerű: a tömítési felületeknek és a csavarköröknek meg kell tartaniuk geometriájukat a hidroteszt után, nem csak a padon.
Mit kell rendezni az első vágás előtt
A gömbgrafitos öntvények megbízható megmunkálása többnyire vásárlási szokás, semmint szerszámozási titok. Tedd fel ezeket a pontokat a rendelésnél, és az üzlethelyiség már nem találgat:
- Egy fokozat és egy keménységi tartomány, a vizsgálati hely feltüntetésével.
- Megmunkálási ráhagyás jellemzők szerint, nem egy takaró ábra.
- Nullapont meghatározása, és hogy a nullapont öntött vagy megmunkált.
- A nyomás- és tömítőfelületek porozitásának elfogadási kritériumai.
- Jóváhagyási minta, amely egy metszett rész keménységi térképét tartalmazza.
A nyeremény: ha a keménység terjedését szabályozzák és a nullapontokat megállapodnak, gömbgrafitos öntöttvas gépek kiszámítható sebességgel, kiszámítható szerszámélettartammal. A megmaradt változó az, amelyet úgy döntött, hogy nyitva hagyja.
A Haian Aoyu Machinery Manufacturing gömbgrafitos és szürke öntvényeket gyárt kompresszorok, szivattyúk, szelepek és szerszámgépek gyártói számára, nagyjából 20 000 tonna éves öntőkapacitással és export tapasztalattal Európa, Japán és Észak-Amerika területén; áttekintheti a teljes öntési kör ezek mögé, mielőtt rajzot helyezne el a szállító asztalára.