HU
A kemény igazság a karbidokról a gömbgrafitos öntvényekben
Négy lyuk egy gyártási folyamatba, a fúró füstölni kezd. Az anyagbizonyítványon gömbgrafitos vas, 80-55-06 osztályú. A keménységpont-ellenőrzés egy magos átjáró közelében 312 HBW-t mutat, ami messze meghaladja a specifikációt. A forgácsok rövidek, homokosak és szürkék a tiszta fürtök helyett. Az alkatrész méretmegfelelő, de nehéz lesz megmunkálni és terhelés alatt kockázatos. Az ok szinte biztos, hogy a karbidok.
A gömbgrafitos öntvényekben lévő karbidok ritkán jelennek meg a beérkező ellenőrzés során. Elfogadható átlagos keménység és tiszta felület mögé bújnak. Akkor válnak láthatóvá, ha a szerszámok percek alatt elhasználódnak, a menetek elszakadnak, vagy a nyomáspróba sikertelen. A legközvetlenebb módja annak, hogy megértsük, mi okozza őket, és hogyan tartják távol őket az öntödéktől, így elkerülhetjük, hogy ugyanazért a problémáért kétszer kelljen fizetni: egyszer az öntésben, egyszer a megmunkálásban és a garanciában.
A gyakorlati különbség a megbízható gömbgrafitos vasöntvény és a problémás öntvény között általában nem az átlagos keménység. A kemény, rideg fázisok hiánya pontosan azokban a zónákban, amelyeket meg kell dolgozni és terhelni.
Mik azok a karbidok és miért jelennek meg
Helyesen megszilárdult gömbgrafitos vas szerkezete, a szén eutektikus megszilárduláskor gömbgrafitként válik ki. Ezek a grafit csomók adják a vas rugalmasságát, csillapító képességét és megmunkálhatóságát. Az átalakulás az időtől és a magképződési körülményektől függ.
Ha a helyi hűtési sebesség túl gyors, vagy ha az olvadékkompozíció eltávolodik a grafitstabil zónától, a szén közvetlenül egyesül a vassal cementitté (Fe3C). Ha a cementit összefüggő hálózatot alkot, a szerkezetet ledeburitos karbidnak nevezik. Ugyanez a fázis adja a fehérvas keménységét, de a gömbgrafitos öntöttvasnál ez hiba, nem tervezési jellemző.
A göbös vason végzett megszilárdulási kutatások ugyanazokra a kiváltó tényezőkre mutatnak rá:
- Gyors hűtés vékony részekben. A hengerfalak, a szivattyúbordák és a vezetőélek gyorsabban szilárdulnak meg, mint a nehéz kiemelkedések, így kevés idő marad a grafit növekedésére.
- Alacsony szén-dioxid-egyenérték. A körülbelül 4,3 alatti CE-érték a keményedés felé tolja a megszilárdulást.
- Keményfém stabilizáló elemek. A króm, a mangán, a molibdén, a vanádium és a bór még mérsékelt szinten is elősegíti a cementitet, gyakran ellenőrizetlen acélhulladékon keresztül.
- Az oltás elhalványul. Az oltás biztosítja a grafit számára szükséges gócképző helyeket. Túl kevés oltóanyag, vagy túl hosszú késleltetés az öntés előtt, az olvadékot ezek a helyek nélkül hagyják.
- Helyi hőviszonyok. Az öntvény utolsó fagyási zónáiban a masszív karbidok koncentrálódnak.
"A karbidok az öntvény saját hűtési történetének emlékei. A kérdés az, hogy megmunkálás előtt vagy meghibásodás után olvassa el ezt a memóriát."
Info. A karbidok nem jelentik automatikusan az elutasítást. Egyes ipari specifikációk területenként akár 3 százalékos karbidot is elviselnek a meghatározott nem funkcionális zónákban. A kérdés az, hogy a tűrés dokumentált-e és megállapodott-e, vagy véletlenül fedezték fel.
Mit tesznek a karbidok a megmunkálással és az élettartammal
A keményfém problémák első szabálya: lokálisak. Egyetlen hideg pont egy formaüregben keményfém zónát eredményezhet, míg az öntvény többi része szilárd. Az átlagos szakítószilárdságú minták áthaladhatnak, és az öntvény továbbra is tönkretehet egy vágót vagy repedést a használat során.
Általában a megmunkálásnál jelentkezik először a probléma. A cementit sokkal keményebb, mint a perlites vagy ferrites mátrix, így a keményfém zónát átlépő vágószerszám erős ütéseket szenved. A szerszám élettartama lecsökken, a méretszabályozás instabillá válik, és a felület szakad. Fúráskor már az első néhány furatnál látható a különbség a jó és a rossz tétel között.
A teljesítmény oldalon a keményfémek eltávolítják az anyag képlékeny deformálódását. A határozott keményfém hálóval rendelkező öntvény úgy viselkedik, mint a fehér vas: keményebb, de törékeny. A nyúlás 3 százalék alá csökkenhet, az ütközési energia meredeken csökken, és az alkatrész érzékennyé válik a bevágásokra és a feszültségkoncentrációkra. Ez számít a nyomás alatt lévő szivattyútestekre, a hőciklus alatt álló kompresszorházakra és a szerszámgép-szerkezetekre, amelyeknek meg kell tartaniuk az igazítást.
| Tulajdonság | Normál gömbgrafitos vas | Keményfém hálózattal |
|---|---|---|
| Keménység (HBW) | 170-250 | 300-500 lokalizált |
| Megnyúlás (%) | 6-18 | 3. alatt |
| Ütőszilárdság (J) | 8-25 | 5 alatt |
| Megmunkálhatóság | Jó szabványos szerszámokkal | Szegény; gyors kopás és repedés |
| Sikertelen viselkedés | Képlékeny deformáció látható figyelmeztetéssel | Törékeny törés jelentős figyelmeztetés nélkül |
Veszély. Egy nyomást tartalmazó résznél a belső sarkánál lévő keményfém zóna repedésindítóként működik. Nyomás alkalmazásakor a kemény zóna nem képes elviselni a feszültséget, és a meghibásodás szivárgásról törés előtt hirtelen törésre változik.
Folyamatszabályozások, amelyek távol tartják a karbidokat
A karbid szabályozása négy változótól függ: kémia, oltás, hűtési sebesség és hőkezelés. A legerősebb öntödék egy rendszerként kezelik mind a négyet, nem pedig külön ellenőrző pontokként.
Kémia és szén-egyenérték
Az általános mérnöki gömbgrafitos vas esetében a szén-egyenérték jellemzően 4,3 és 4,6 százalék között van, a szilícium pedig 2,2 és 2,8 százalék között van. Az alsó határ kritikus: az eutektikus CE alatt az olvadék hajlamosabbá válik a karbid kiválásra, függetlenül az oltás minőségétől.
Késői és megbízható oltás
Az oltás gócképző helyeket ad a grafit számára. A késői beoltás, amelyet az öntőáramban vagy az üstben történő átvitelnél végeznek, akkor adja a legmagasabb magszámot, amikor a fém belép a formába. Az oltás és az öntés közötti intervallum ugyanolyan fontos, mint az oltóanyag mennyisége; a kifakult oltás a tételek közötti inkonzisztencia egyik fő oka.
Hűtési sebesség és szakasz kialakítása
Az öntvénytervezőnek és az öntödének a minta vágása előtt át kell tekintenie a vékony metszeteket, az éles átmeneteket és a magjáratokat. A vékonyfalú kompresszor alkatrészek egy klasszikus példa: a hűtőcsatornák, a keskeny falak és a menetes zónák több helyet hoznak létre, magas helyi hűtési sebességgel. Az ilyen alkatrészeket rendszeresen előállító öntödék a kapuzást, az öntési hőmérsékletet és a formázási körülményeket úgy alakítják át, hogy a grafitstabil tartományban maradjanak.
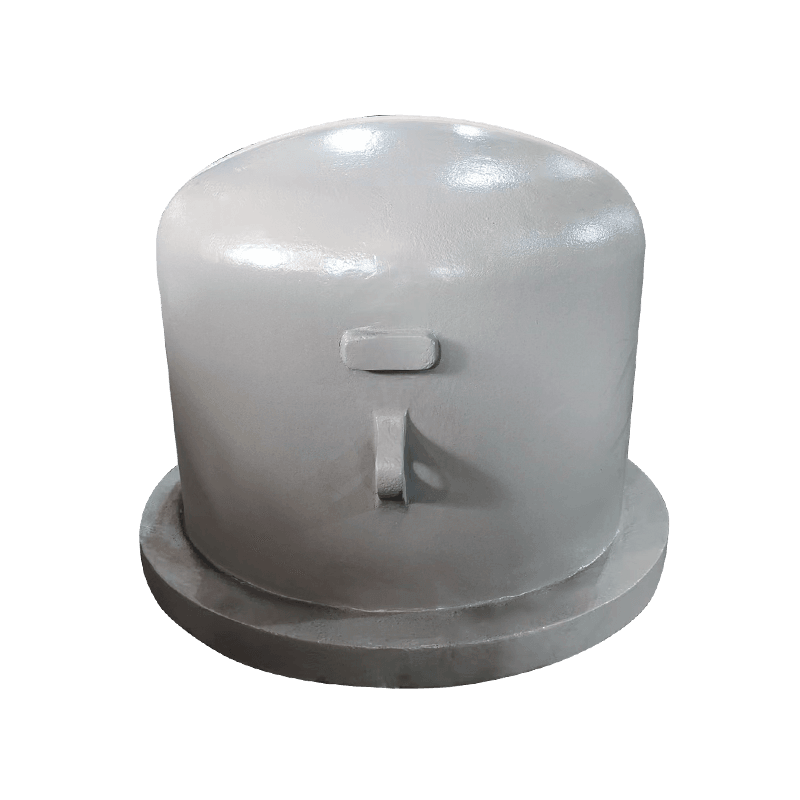
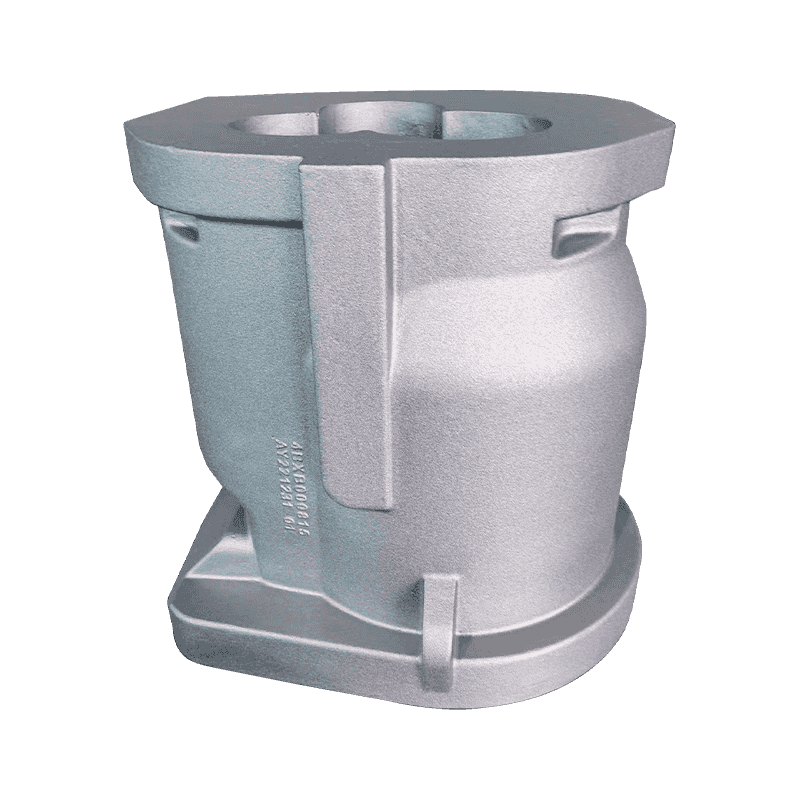
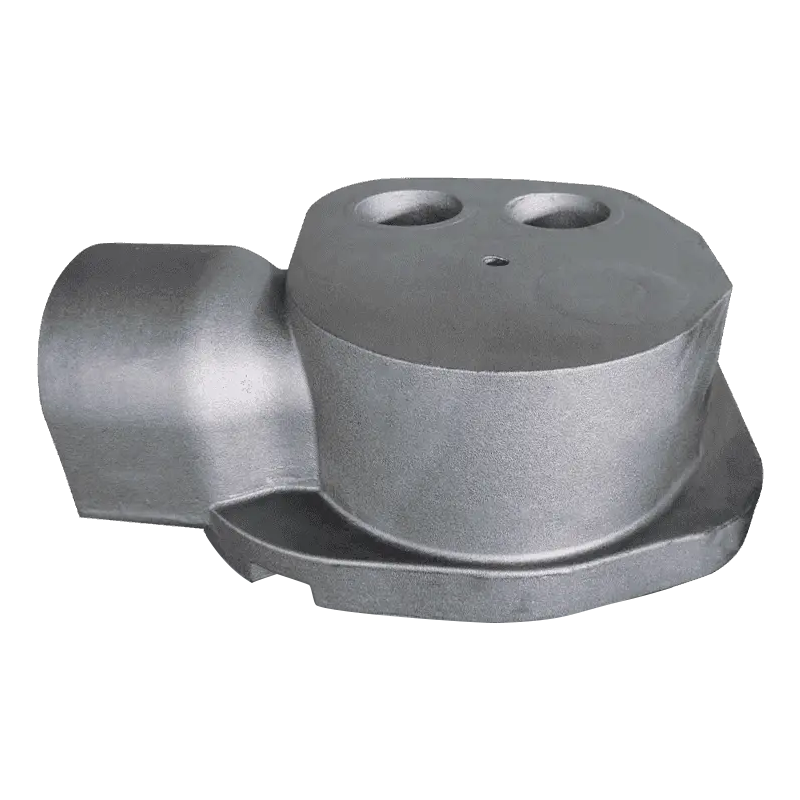
 HT250 kompresszorhenger gyanta homoköntéssel Ez a nyomástartó henger nagy szilárdságú HT250 öntöttvas és gyanta homok öntvényen alapul. Vékony falai és hűtőcsatornái keményfémre hajlamos zónákat hoznak létre, így az itt tárgyalt átmeneti terület kockázatai közvetlenül relevánsak. Termék megtekintése →
Amikor egy vékony szakasz egy nehéz részhez csatlakozik, a megszilárdulási idő hirtelen megváltozik, és ez az átmeneti zóna az, ahol a karbidok előszeretettel jelennek meg. A minták áttekintése, az átmeneti sugarak és az ellenőrzött formahűtés elkerüli a problémát, ahelyett, hogy később javítaná.
Korrekciós lépésként hőkezelés
Ha a karbidok már kialakultak, a ferritizáló izzítás feloldja azokat. Az öntvényeket körülbelül 900 Celsius-fokon 1-3 órán keresztül tartva, majd lassan lehűtve lehetővé válik a cementit lebomlása és a szén grafitként történő kicsapódása. A szerszámgép-öntvények hőkezelése ugyanezt a logikát követi: hozza a mátrixot a megadott keménységre, és távolítsa el az instabil fázisokat. A hőkezelés időbe és energiába kerül, ezért az öntödék korrekciós lépésként kezelik, nem pedig a folyamatszabályozás helyettesítőjeként.
A szerszámgépek öntvényei nehéz szakaszaikkal és hosszú hűtési idejükkel kevésbé vannak kitéve vékonyfalú keményfémeknek, de még mindig meghatározott izzítási ciklusra van szükségük ahhoz, hogy stabil, egységes szerkezetet biztosítsanak.
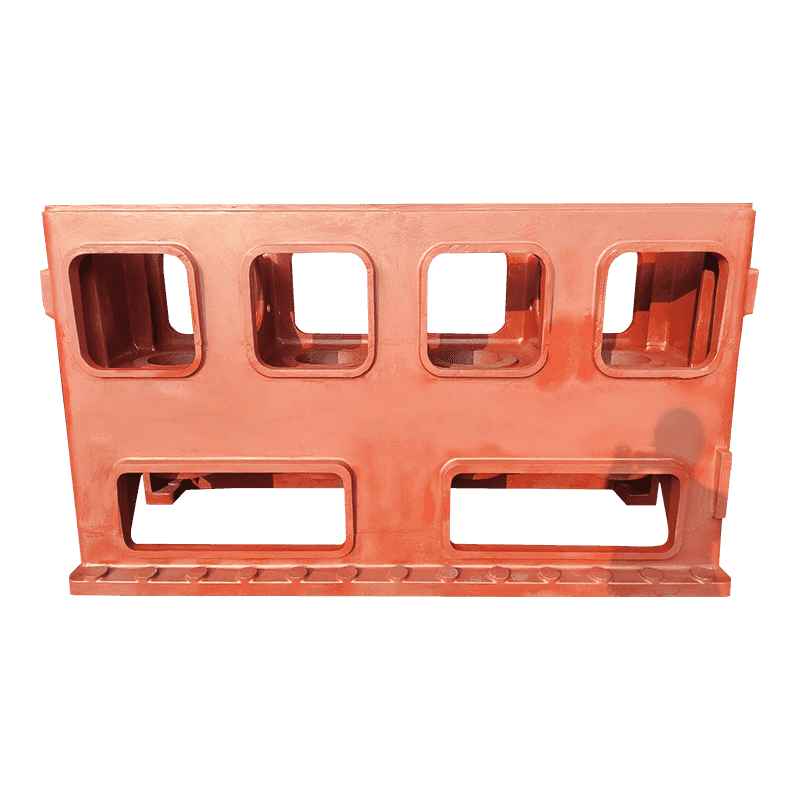
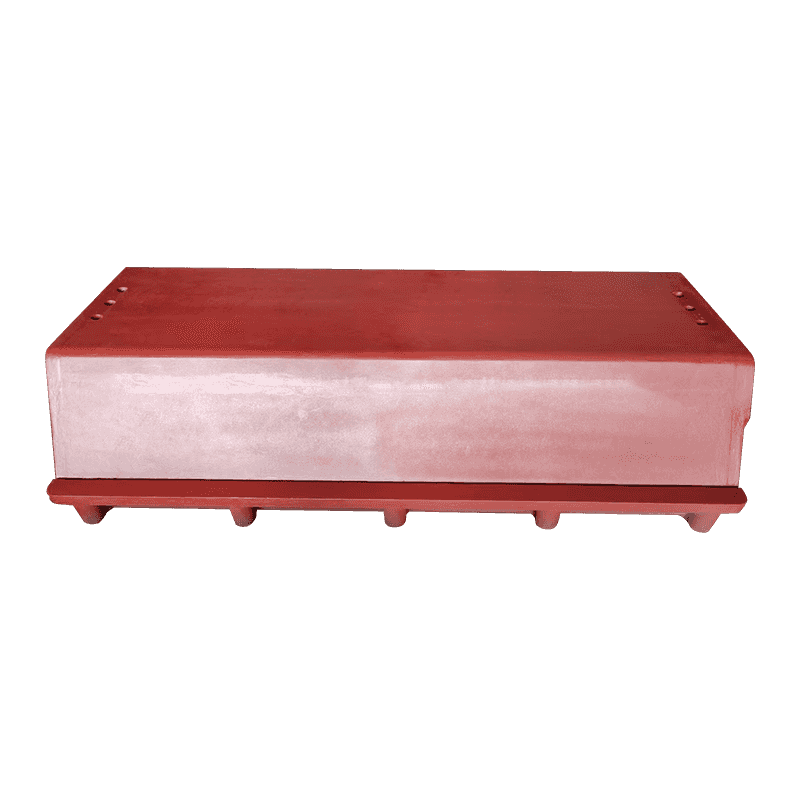
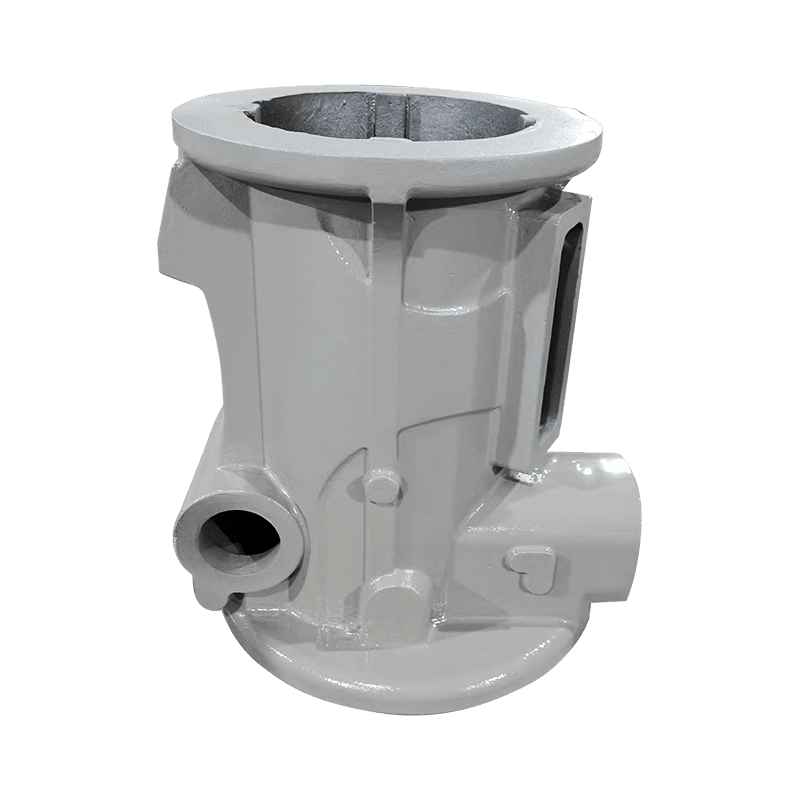
 Stabil gépalap a szerszámgépek támogatásához A szerszámgép szerkezeti alapjaként ez az alap merevséget és rezgésállóságot biztosít. A környező szöveg hangsúlyozza, hogy a nehéz metszetű öntvényeknek továbbra is meghatározott lágyítási ciklusra van szükségük a konzisztens, egységes szerkezethez. Termék megtekintése →
Siker. A szigorú kémiai határértékeket, késői oltást és meghatározott lágyítási ciklust alkalmazó öntöde olyan gömbgrafitos vasat állíthat elő, amely tételenként azonos módon megmunkálható. Ez a konzisztencia többet ér, mint az olcsóbb töltési keverékből származó megtakarítás.
Mit kell ellenőrizni a rendelés leadása előtt
A karbidok folyamat eredménye, nem véletlenszerű esemény. Néhány célzott kérdés választja el a folyamatát irányító öntödét a legjobbat remélőtől. Ezek az ellenőrzések kevés időt vesznek igénybe, és megakadályozzák a keményfém problémák meglepetését a megmunkálás megkezdése után.
- Tekintse át a teljes kémiai bizonyítványt. A legtöbb tanúsítvány szén- és szilíciumot tartalmaz. Kérdezze meg a króm, mangán, molibdén és vanádium határértékeit is. Ha a szállító nem jelenti ezeket, előfordulhat, hogy nem figyeli őket.
- Kérdezze meg, hogyan történik az oltás. A patak vagy merőkanál beoltás a legújabb szakaszban erős jele annak, hogy a magképződést komolyan veszik.
- Határozza meg a mátrixot és a hőkezelést. Adja meg, hogy az öntvényeket öntött, normalizált vagy lágyított állapotban szállítják-e, és melyik mikrostruktúra várható a kritikus zónákban.
- Kérjen keménységi térképet az első cikkhez. Ellenőrizze a keménységet a vékony szakaszokon és a megmunkált furatok közelében, nem csak a külön öntött próbarúdon. A tesztrúd keménysége és a helyi keménység közötti rés az, ahol a karbidok megbújnak.
- Írja le a keményfém elfogadását zónánként. Ha a rajz nem tolerálja a keményfémeket egy adott területen, mondja ki. Ha kis mennyiségek máshol is elfogadhatók, mondd ezt is.
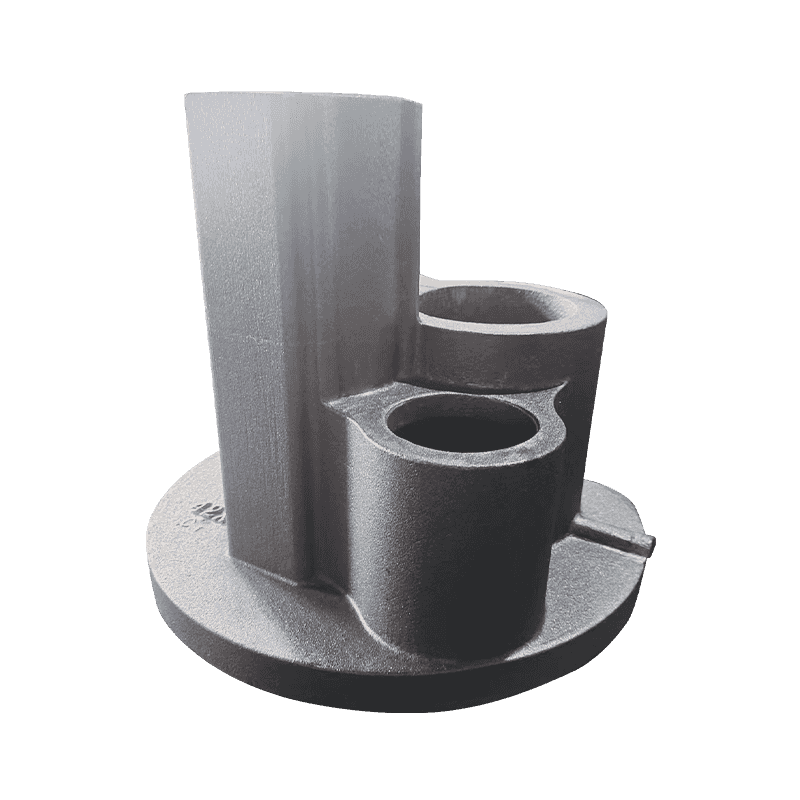
A szivattyú- és szelepöntvények tipikus esetei, amikor ez a beszélgetés kifizetődik. A szivattyútestnek nyomásállónak, több oldalon megmunkáltnak és változó hőmérsékleten megbízhatónak kell lennie. A keményfém vita gyorsan áttér a „bármelyik megengedett”-ről a „pontosan hol megengedett”-re.
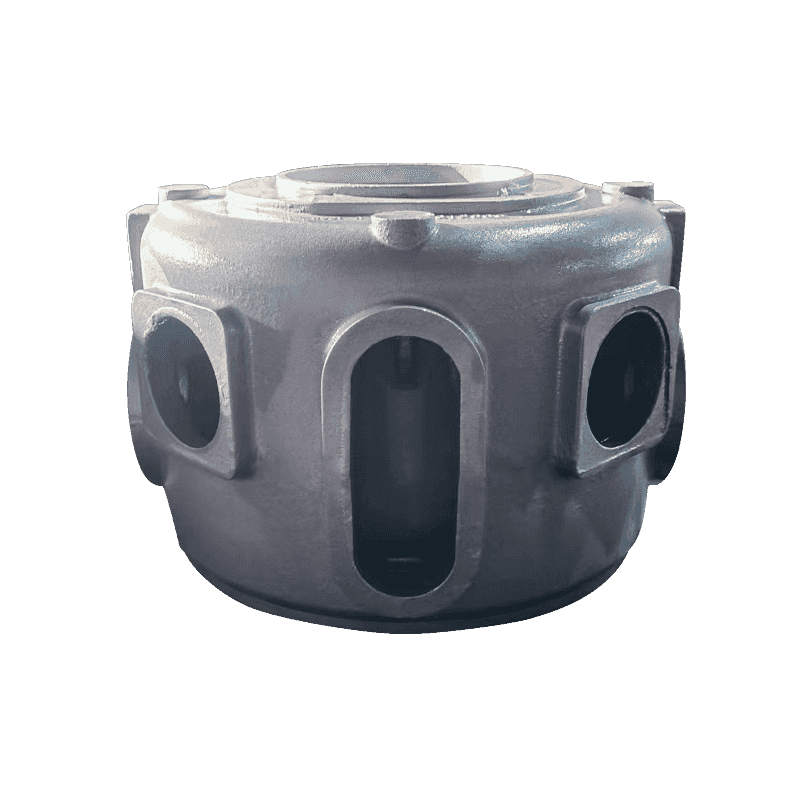
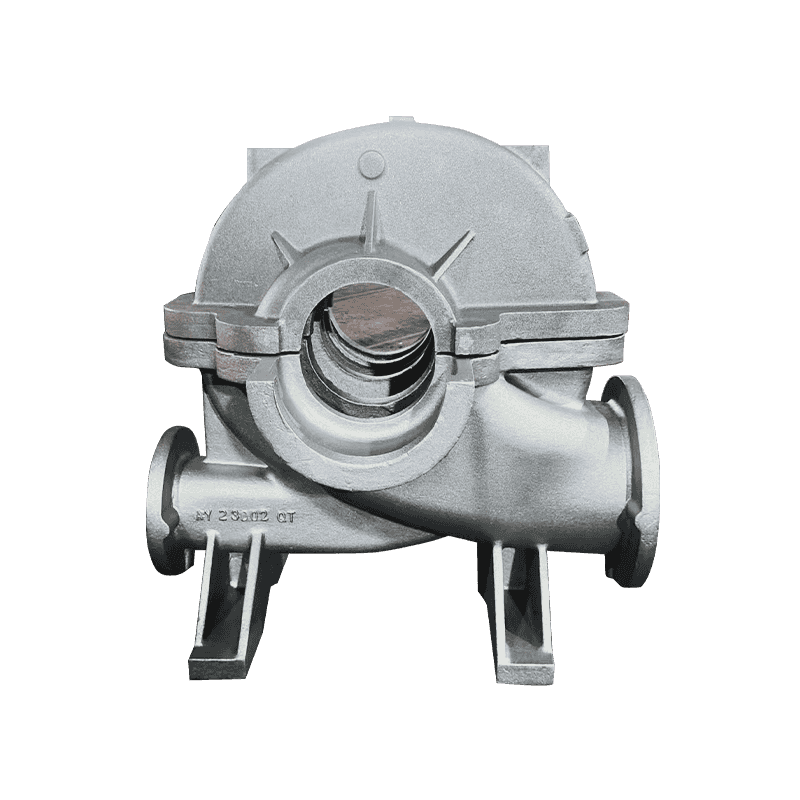
 Szivattyútest öntvény nyomásálló szerkezettel Ez a szivattyú és a szeleptest vezeti a folyadék áramlását, és integrált csatornákkal támogatja a szelepet. Többféle megmunkált felülete és nyomásálló követelményei összhangban vannak a keményfém helyéről szóló vitával, így kulcsfontosságú eleme az áttekintésnek. Termék megtekintése →
Mielőtt árajánlatot kérne, tekintse át a szállító meglévő portfólióját. A már hasonló geometriát előállító öntöde mérhető előnye van; megteheted vizsgálja meg a termékpalettát és ítélje meg, hogy a gyártásban lévő öntvények megfelelnek-e a szükséges alkatrészeknek.
Figyelmeztetés. A piaci átlagnál érezhetően alacsonyabb árajánlat többletkérdést érdemel, nem kevesebbet. Az ellenőrzött töltet és az olcsó töltés közötti különbség gyakran az olvadékba kerülő karbid-stabilizáló elemek mennyiségén mutatkozik meg.
Elvihető: A karbidok kezelhetők, de csak akkor, ha Ön kéri
A gömbgrafitos öntvényekben a keményfém képződés előre látható. Ez a helyi hűtési sebességből, összetételből és gócképződési viszonyokból következik, és szándékos folyamattervezéssel szabályozható. A megelőzés költsége szerény: fegyelmezett kémiai határértékek, időben történő oltás és szükség esetén hőkezelési lépés. A keményfémek késői felfedezésének költsége magas: selejt megmunkálás, sikertelen nyomáspróbák, gépleállások és vitatott szállítások.
A karbidokkal való foglalkozás legjobb ideje a minta vágása és a beszerzési megrendelés aláírása előtt van. A második legjobb időpont most van, amikor még Ön irányítja a specifikációt, az ellenőrzési tervet és a beszállítóval folytatott beszélgetést.