HU
A mikroszerkezeti különbség szinte mindent megmagyaráz
A szürkevas és a gömbgrafitos vas ugyanazt az alapkémiát tartalmazza: vas, szén és szilícium, kis mennyiségű mangánnal, kénnel és foszforral. A döntő különbség az, hogy a szén hogyan szilárdul meg, amikor a fém lehűl a formában.
A szürkevasban a szén pehelygrafit formájában válik ki. Ezek a pelyhek összefüggő hálózatot alkotnak a fém belsejében, ami a szürkevasnak jellegzetes szürke törésfelületét adja. A pelyhek belső hornyokként is működnek, amelyek korlátozzák a szakítószilárdságot, és szinte nem hagyják el a fém megnyúlását. A gömbgrafitos vasban a magnéziumkezelés arra készteti a grafitot, hogy pelyhek helyett gömb alakú csomókat képezzen. Az éles pelyhes csúcsok eltávolítása eltávolítja azokat a pontokat, ahol a feszültség koncentrálódik, és a fém képes plasztikusan deformálódni, mielőtt eltörne.
Ez az egyetlen változás a grafit alakjában szinte minden gyakorlati különbséget eredményez a két öntőanyag között. Ez azt is megmagyarázza, hogy az öntödék miért kezelik őket külön gyártósorként: a gömbgrafitos vas szigorúbb folyamatszabályozást igényel, és ez a különbség az árban is megmutatkozik.
Az öt szám, ami a legfontosabb
Amikor egy rajz megérkezik felülvizsgálatra, a mérnökök összehasonlítják a szürke és a gömbgrafitos vasat a mechanikai tulajdonságok kompakt készletével. Az alábbi értékek két általános mérnöki fokozatot képviselnek.
| Tulajdonság | Szürkevas, ASTM A48 Class 30 | Öntöttvas, ASTM A536 65-45-12 |
|---|---|---|
| Szakítószilárdság | 30 000 psi (207 MPa) | 65 000 psi (450 MPa) |
| Termőerő | Nincs meghatározva | 45 000 psi (310 MPa) |
| Szakadási nyúlás | kevesebb, mint 1% | 12% |
| Ütésenergia kapacitás | Körülbelül 2 ft-lb | 7-15 ft-lb |
| Relatív rezgéscsillapítás | Kiváló | Mérsékelt |
| Relatív hővezető képesség | Magasabb | Lejjebb |
| Megmunkálhatósági minősítés | Felsőbbrendű | Jó |
Figyelje meg a szürkevas folyáshatárát. Ez nem mulasztás. A szürkevas megszakad a feszültségben, mielőtt plasztikusan deformálódna, így nincs meghatározott folyáshatára. Ez elfogadható egy nagy biztonsági tényezővel rendelkező alkatrésznél, és komoly korlátozások vannak azoknál az alkatrészeknél, amelyeknek túl kell élniük az ütközést, a nyomásciklusokat vagy a hajlító terheléseket.
A hővezető képesség ugyanezt a logikát követi. A szürkevas grafithálózata könnyebben vezeti a hőt, mint a gömbgrafitos öntöttvas gömbölyű szerkezete, ami fontos a forró alkatrészekben, mint például a fékdobok, a hengerbetétek és a kompresszor egyes részei. A gömbgrafitos öntöttvas felad egy kis hőteljesítményt az erőért és a szívósságért cserébe.
Amikor a szürkevas a helyes válasz
A szürkevas pelyhes grafitja két olyan feladatot lát el, amelyhez a gömbgrafitos vas nem tud hozzáférni. Először is csillapítja a vibrációt. Ahogy az anyag mechanikai energiát kap, a grafitpelyhek azt mikroszkopikus alakváltozással eloszlatják, ezért a szürkevas továbbra is a klasszikus választás a szerszámgépalapokhoz, oszlopokhoz és más merevség szempontjából kritikus szerkezetekhez, ahol a vibráció közvetlenül rontja a felület minőségét és a szerszám élettartamát.
Másodszor, a szürkevas gépek kivételesen jól működnek. A grafitlemezek forgácstörőként működnek a vágás során, csökkentve a szerszámkopást és javítva a megmunkált felületek kidolgozását. A bonyolult magjáratokkal rendelkező alkatrészek esetében – szivattyútestek, kompresszorházak, olajgalériák – ez a megmunkálhatósági előny közvetlenül a kész darabonkénti költségben mutatkozik meg.
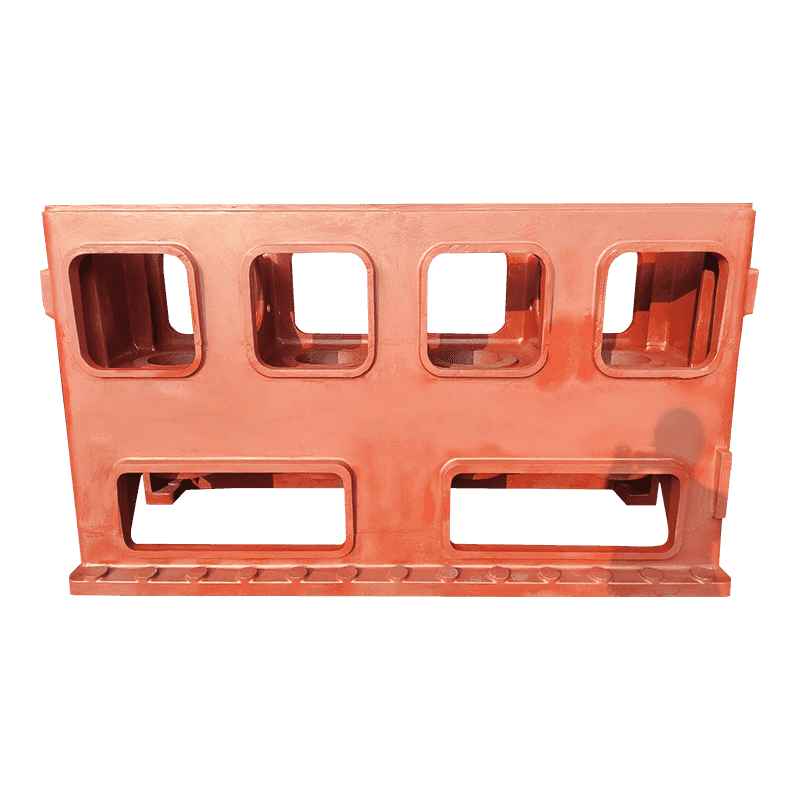
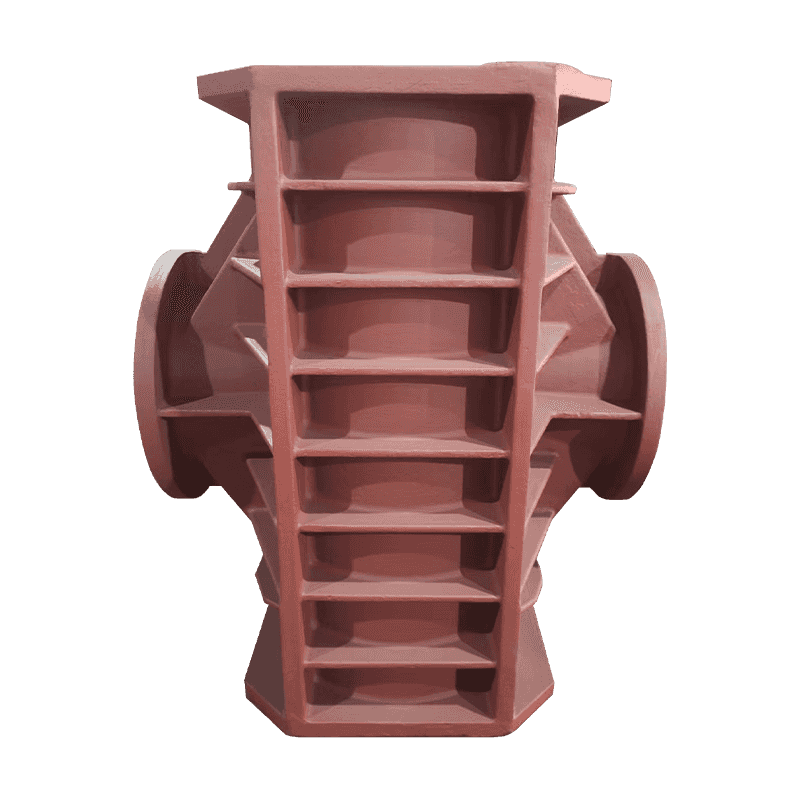
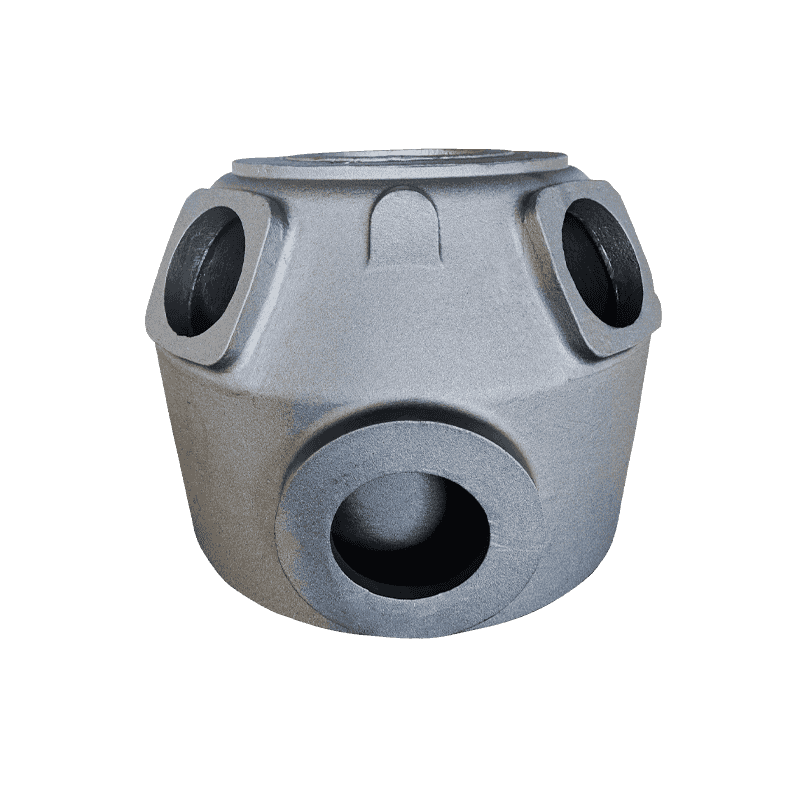
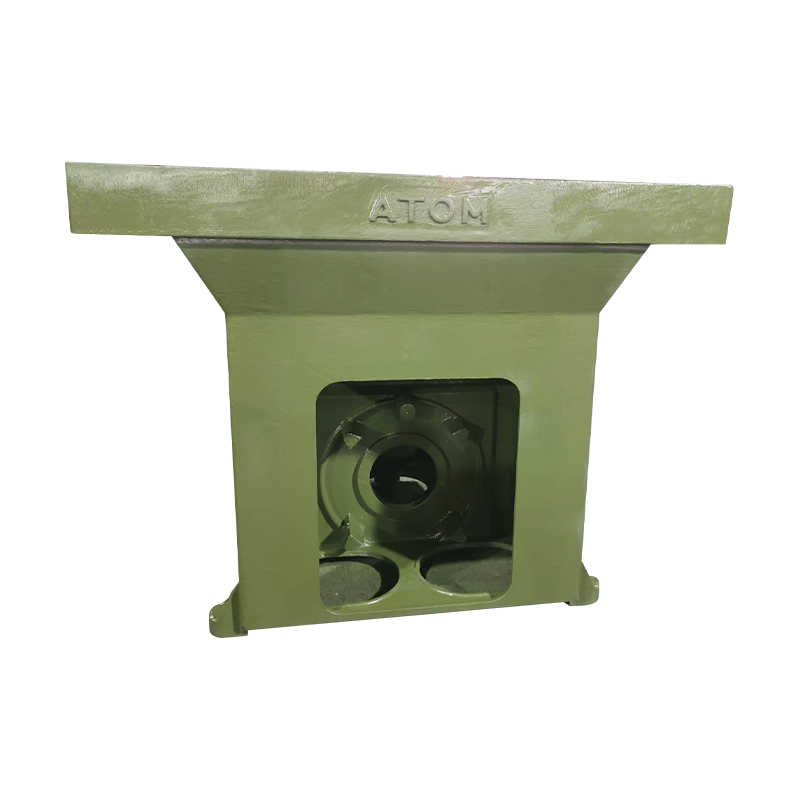 Precíziós szerszámgép alapöntvény a stabil alátámasztás érdekében Ez a szerszámgép alapöntvény megtámasztja és pozícionálja az orsót, az ágyat és a munkaasztal alkatrészeket, hozzájárulva a gép merevségéhez és a méretstabilitáshoz. Megmunkálhatósága és rezgéscsillapító tulajdonságai akkor relevánsak, amikor a statikus terhelések és a mérsékelt hőmérséklet dominál az alkalmazásokban. Termék megtekintése →
Tervezési nyeremény: Ha a domináns terhelések statikusak, az üzemi hőmérséklet mérsékelt, és a rezgésszabályozás prioritást élvez, általában a szürkevas biztosítja a legalacsonyabb összköltséget. A biztonsági tényező nagyvonalú legyen, és a meghatározott folyáshatár hiánya ritkán jelent gyakorlati problémát.
Amikor a gömbgrafitos vas védi a mintát
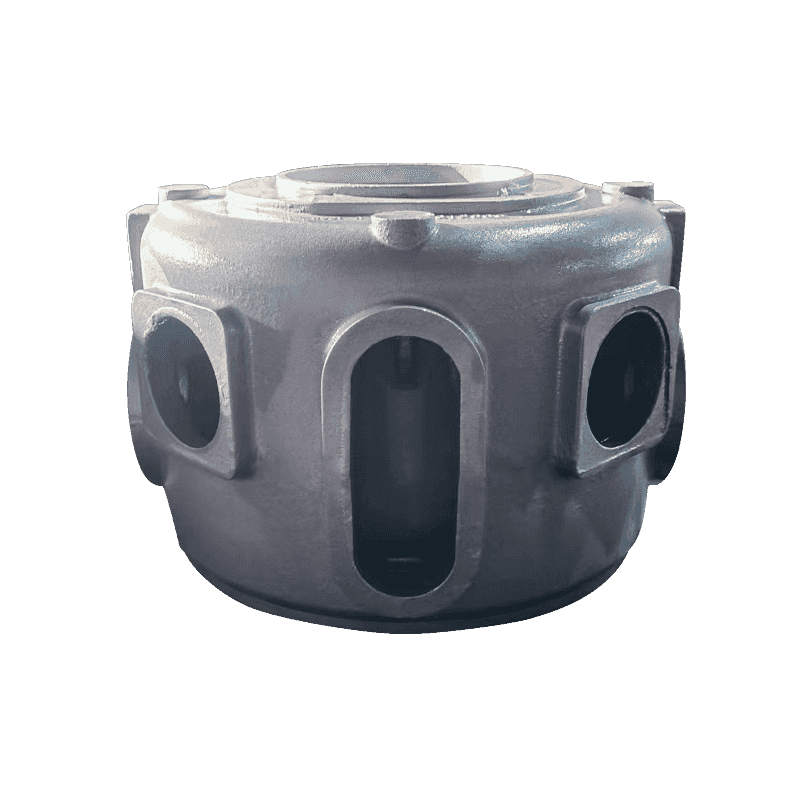
Váltsa át a terhelés típusát, és a válasz megfordul. Ha az öntvénynek el kell nyelnie az ütést, meg kell tartania a nyomást vagy túl kell élnie a nagy ciklusú kifáradást, a gömbgrafitos vas valami olyasmit kínál, amit a szürkevas szerkezetileg nem képes: a törés előtti deformációt. Jó példa erre a kompresszor forgattyúháza. Megtámasztja a főtengelyt és ellenáll a hajtórudak váltakozó erőinek. Szürkevas forgattyúházban az öntvény folytonossági hiánya gyorsan terjedő repedéssé válhat, mivel a pelyhek csúcsai koncentrálják a feszültséget. A gömbgrafitos vasban a feszültség minden egyes csomó körül eloszlik, és a repedésnek sokkal keményebben kell dolgoznia, hogy növekedjen.
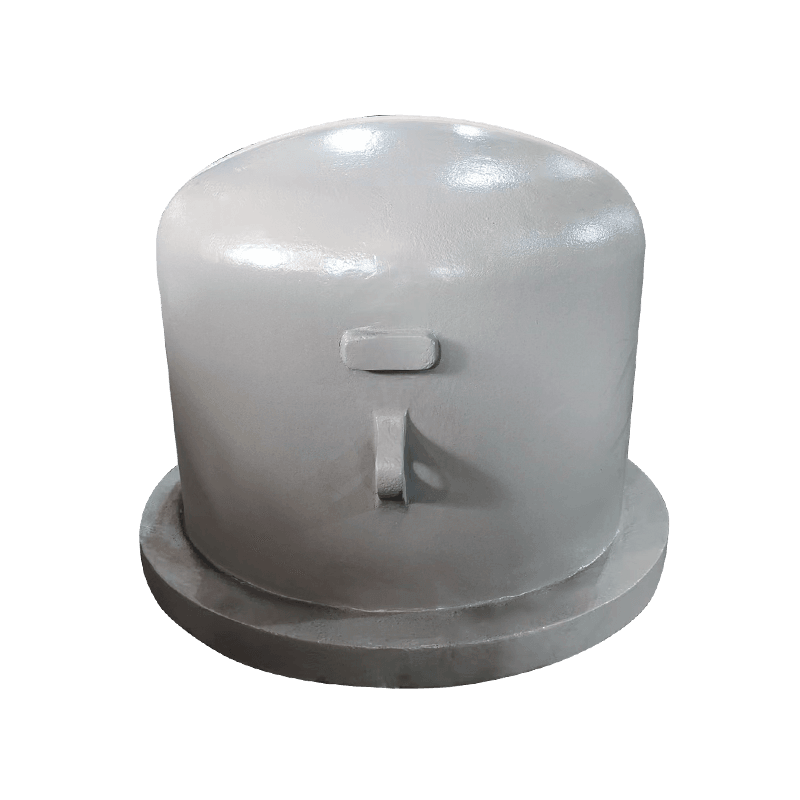
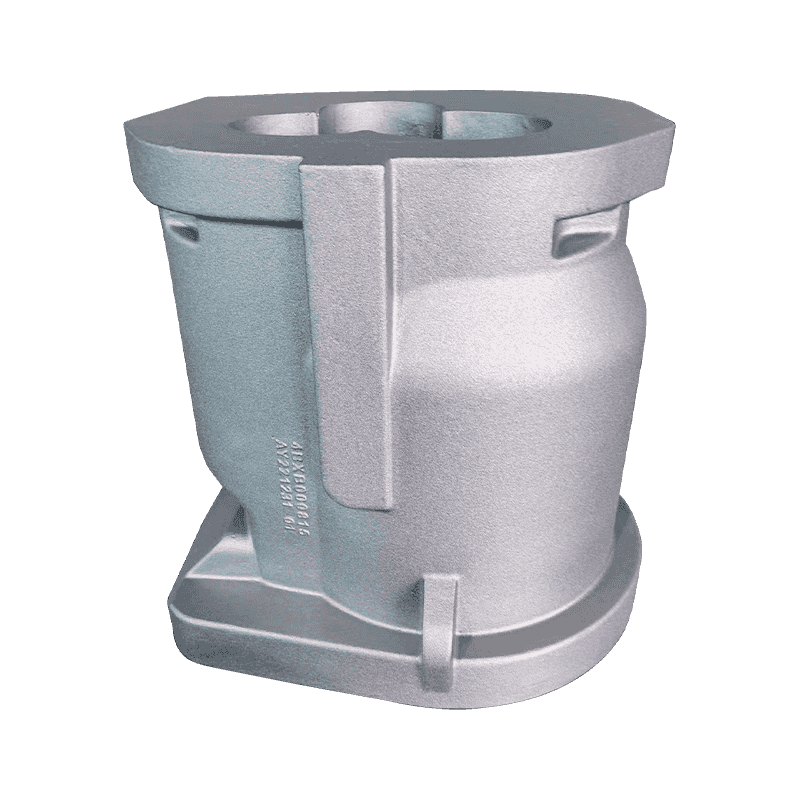
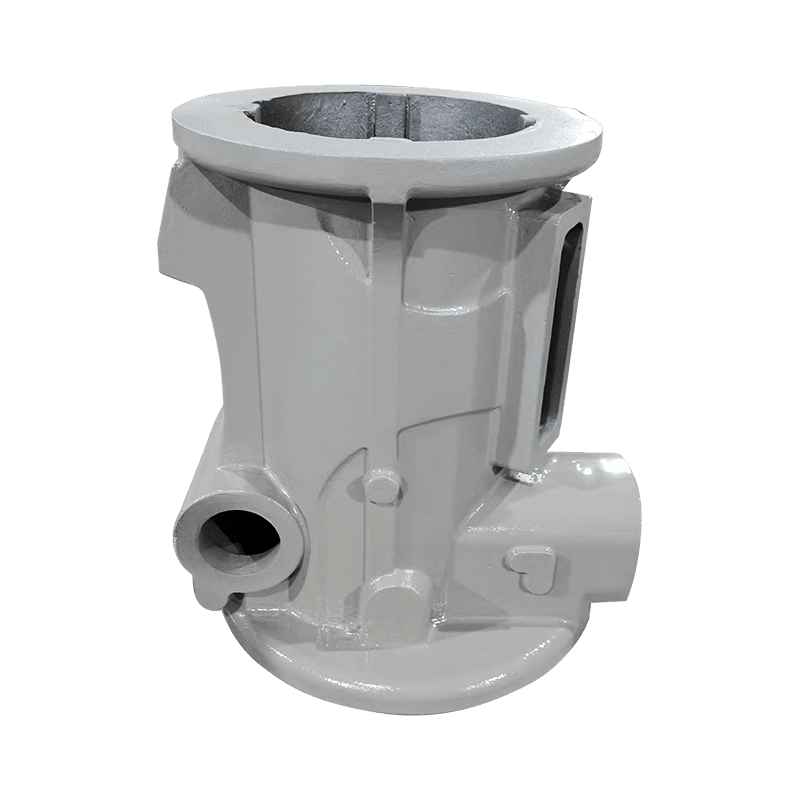
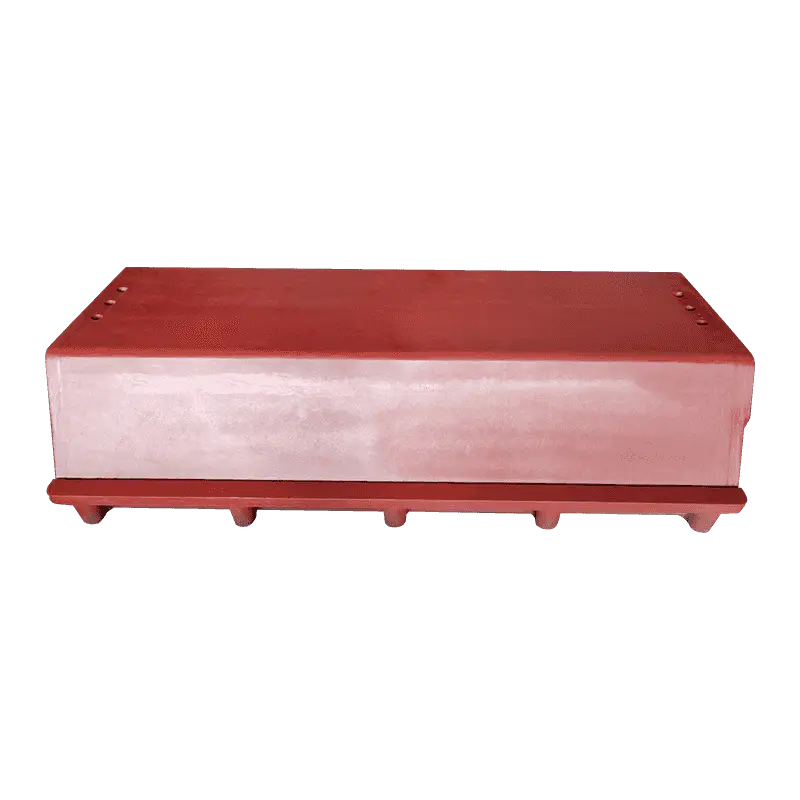 gömbgrafitos öntöttvas kompresszor forgattyúház a fáradtságállóságért A gömbgrafitos öntöttvasból készült kompresszor forgattyúház deformációt tesz lehetővé a törés előtt, elosztva a feszültséget a grafit csomók körül, hogy ellenálljon a váltakozó erők hatására kialakuló repedéseknek. Alkalmas az ütést elnyelő, nyomástartó vagy nagy ciklusú fáradtság esetén. Termék megtekintése →
Ugyanez a logika vonatkozik a szeleptestekre, a szivattyúházakra és más nyomást tartalmazó alkatrészekre. A tervezők a gömbgrafitos öntöttvas minőségeket határozzák meg, mint például a 65-45-12 vagy a 80-55-06, mert ezek a minőségek valós hozampontot adnak a számításhoz. Ha mélyebben szeretné megérteni, mi az a gömbgrafitos vas anyagi szinten, kezdje ezzel a gömbgrafitos öntöttvas áttekintése .
Ismerje meg a szabványt. A szürkevas általában az ASTM A48 (20–60. osztály) vagy az ISO 185 szabvány szerint van megadva. A gömbgrafitos öntöttvas az ASTM A536 szabványnak felel meg (például 60-40-18, 65-45-12, 80-55-12, 80-55-06 és 100-70-03) vagy W rajz az ISO-ritta alapján. a szóbeli megegyezés nem elég.
Árajánlatkérés előtt három kérdésre kell válaszolni
Az öntödék hetente több tucat megkeresést értékelnek. A leggyorsabban haladóknak egyértelmű anyagspecifikációjuk van. Mielőtt elküldené a következő ajánlatkérést, válaszoljon három kérdésre.
- Melyik fokozat és melyik szabvány? Nem csak szürkevas vagy gömbgrafitos vas, hanem egy meghatározott osztály, minőség és szabvány, hogy az öntöde meg tudja tervezni az olvadékot.
- Mi a szelvény vastagsági profilja? A vastag szakasz lassan lehűl és eldurvítja a grafit szerkezetét, megváltoztatva a mechanikai eredményt. Az öntöde oltási és hűtési gyakorlata megőrzi a megadott minőséget a különböző falvastagságoknál.
- Mik az elfogadási kritériumok? Külön öntött szakítórudak, Brinell keménységi tartományok, ultrahangos vizsgálat vagy mikroszerkezeti besorolások. A gyártás megkezdése előtt állapodjon meg velük.
Az etetés számít. A gömbgrafitos öntöttvas jobban zsugorodik, mint a szürkevas a megszilárdulás során. A vékonyfalú gömbgrafitos öntvény adagolási útvonal nélkül alkalmas a zsugorodási porozitásra, ezért gyártás előtt tekintse át az öntödével a kapuzási és emelési tervet.
A keménység önmagában is félrevezethet. A nagy keménység nem jelent automatikusan erős öntést. Jelezheti a lehűlést vagy keményfém képződést, amely törékeny, szinte megmunkálhatatlan alkatrészt eredményez. Az új anyag jóváhagyása előtt mindig ellenőrizze a szakítószilárdsági vagy mikroszerkezeti adatokat.
Olyan öntödével dolgozni, amely mindkét anyagot önti
Az anyagválasztás csak a fele az egyenletnek. Az öntöde folyamatvezérlése meghatározza, hogy az öntvény valóban a rajzra írt tulajdonságokat adja-e. Ha egy beszállító ugyanabban az üzemben önti a szürke- és a gömbgrafitos vasat, akkor Ön közvetlenül összehasonlítja a gyárthatóságot, az átfutási időt és a költségeket – ahelyett, hogy azt választaná ki, hogy melyik anyaggal dolgozik.
A Haian Aoyu Machinery Manufacturing Co., Ltd. az egyik ilyen beszállító. A cég mintegy 20 000 tonna éves öntőkapacitással, 30 000 négyzetméter üzemterülettel és exportrekorddal rendelkezik Jiangsu tartományban Jiangsu tartományban. Termékpalettája kompresszoröntvények, szivattyú- és szelepöntvények, valamint szerszámgép-öntvények köré épül, így a szürke kontra képlékeny döntés projektről projektre születik. Böngészheti a teljes öntvény termékkatalógus hogy lássa a tartományt.
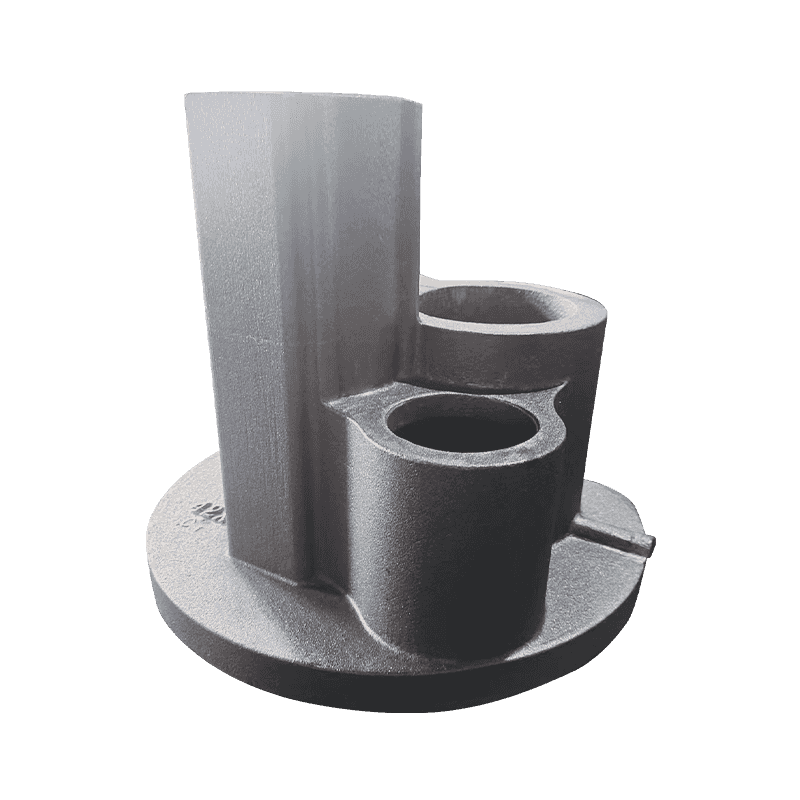
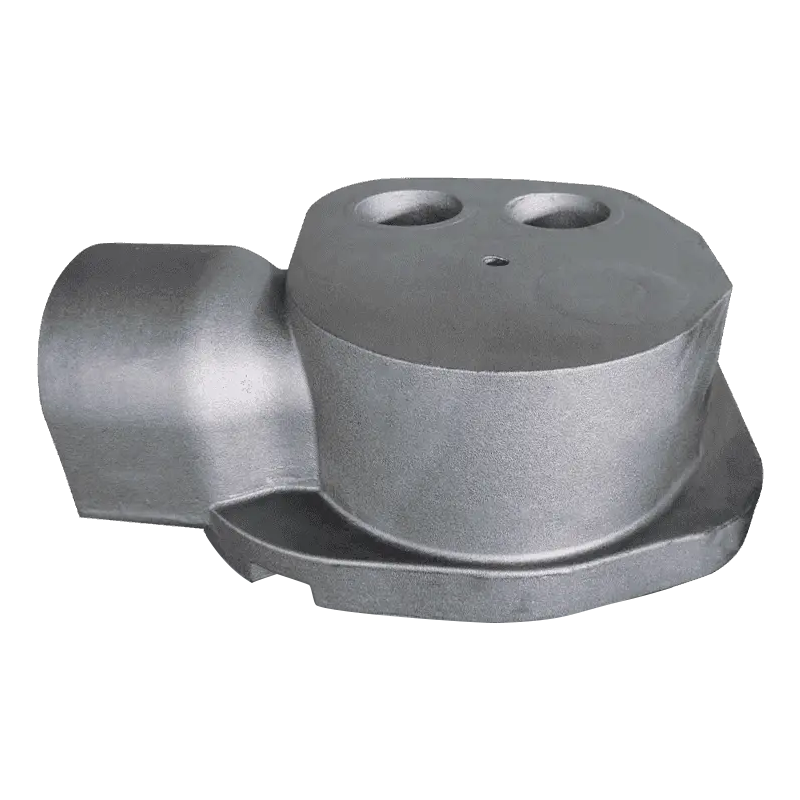
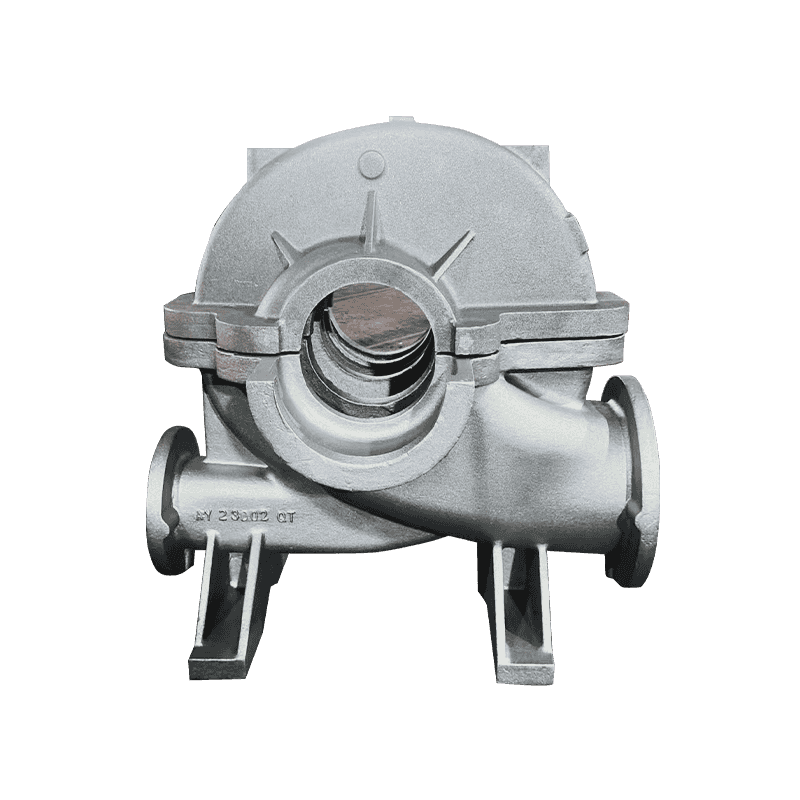
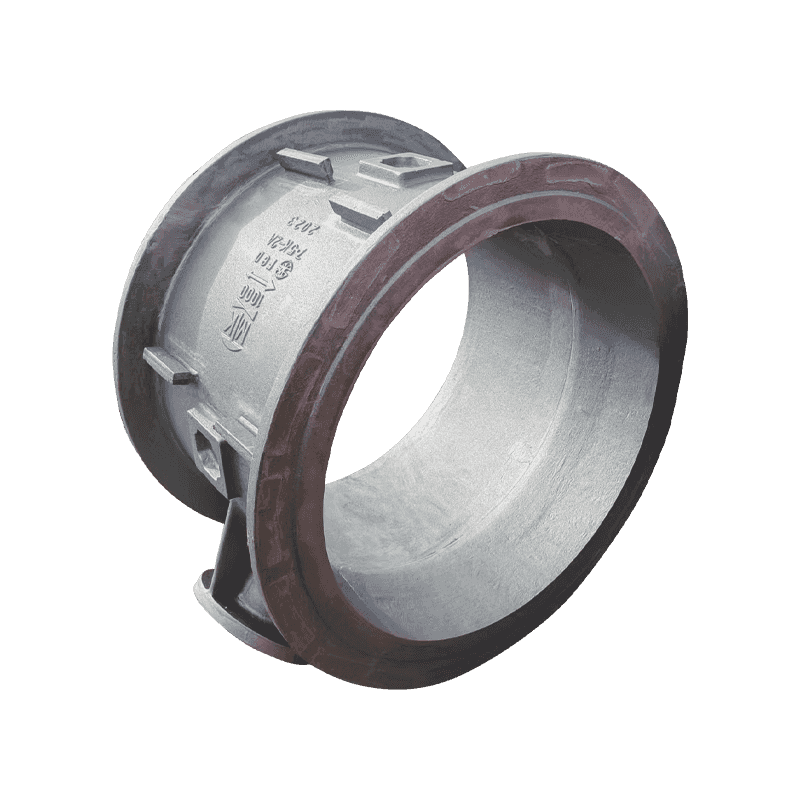 Szivattyúszelepház öntvény beépített áramlási csatornákkal Ez a szivattyúszeleptest-öntvény befogadja és megtámasztja a szelepelemeket, miközben a folyadékot megmunkált áramlási csatornákon vezeti át. A szivattyúrendszerek kulcsfontosságú része, és anyagválasztása számít a szürke és a gömbgrafitos öntöttvas nyomás és megmunkálási költség értékelésénél. Termék megtekintése →
Az öntvény egy szerkezet, nem pedig húzóminta. A grafit megmondja, hogyan viselkedik az anyag; a geometria megmondja, hogyan viselkedik az alkatrész.
A szürke kontra képlékeny választás nem népszerűségi verseny az anyagok között. Ez egy szerkezeti értékelés arról, hogy egy alkatrész mivel fog szembesülni – rezgés, ütés, nyomás, hő –, és mennyibe kerül a kész állapotba való megmunkálás. Kezdje a grafitszerkezettel, hasonlítsa össze a számokat, és hagyja, hogy mindkét anyag öntödei tapasztalata erősítse meg a döntést. Ez a szekvencia gyorsabb, mint egy helyszíni hiba, és olcsóbb, mint minden öntvény túltervezése.