HU
Egy modern szélturbina gömbgrafitos öntöttvas forgórésze több mint tíz tonnát nyomhat. Öntik, megmunkálják, majd csavarozzák egy toronyhoz, amely akár háromszáz méterrel is megemelkedhet a talaj felett. A telepítést követően milliószor fogják be- és kirakodni, akár mínusz negyven Celsius-fok hőmérsékleten, és várhatóan húsz évig vagy még tovább is szerkezetileg ép marad.
A nehéz szakaszok, a zord éghajlat és a fáradtság által dominált szolgáltatás kombinációja az oka annak, hogy a szélturbinák öntvényeit majdnem olyan gyakran írják elő az EN-GJS-400-18U-LT ferrites gömbgrafitos vasban, mint az acélt a főtengelyhez. A gömbgrafitos öntöttvas megadja a tervezőnek azt az erőt és szívósságot, hogy nagy szerkezeti formákat alakítson ki, és ezt olyan öntési és megmunkálási költségek mellett teszi, amelyekhez a kovácsolt vagy gyártott acél alternatívák nem férnek hozzá.
Miért uralják a gömbgrafitos öntvények a szélturbinák hardverét?
A gömbgrafitos vasban a mikroszerkezeten belüli grafit inkább gömb alakú, mint pelyhes. Ezek a csomók sokkal kevésbé szakítják meg a gömbgrafitos fémmátrixot, mint a szürkevas éles grafitpelyhei, ezért a gömbgrafitos vas mérhető nyúlást és ütési szilárdságot biztosít széles hőmérséklet-tartományban. A szélturbinák alkatrészeinél a gyakorlati eredmény egy olyan anyag, amely nagy terheket képes elviselni, túléli a hideg éghajlatot, és nagyméretű, hálószerű szerkezetekbe, például agyakba, keretekbe és házakba önthető.
A gömbgrafitos vasból készült főbb szélturbinák öntvényei a következők:
- Rotor agyak
- Fő csapágyházak
- Ágykeretek és főkeretek
- Sebességváltó házak
- Nyomatékkarok
- Lengés és dőlésszögű meghajtóházak
- Féknyergek és tartókonzolok
A szürkevas olcsóbb és könnyebben önthető, de pelyhes grafitja törékennyé teszi; enyhén terhelt részekre korlátozódik, például ellensúlyokra, burkolatokra és kábeltálcákra. Az öntött acél nagyobb szilárdsági értékeket kínál papíron, de magasabb olvadási hőmérséklete, drágább formázása, hosszabb megmunkálási ideje és nagyobb zsugorodási hibái miatt inkább kivétel, mint szabály ezeknél a nagy keresztmetszetű alkatrészeknél. Éppen ezért a gömbgrafitos vas, az az anyagcsalád, amelyben reméljük, hogy átláthatóbbá tehetjük Mi az a gömbgrafitos vas , minden szélturbina-öntéssel kapcsolatos megbeszélés középpontjában áll.
EN-GJS-400-18U-LT: A kategóriát meghatározó fokozat
A legtöbb európai szélturbina-specifikáció az EN 1563 szabványra hivatkozik, és az EN-GJS-400-18U-LT-t, a korábban GGG 40.3 néven ismert, alacsony hőmérsékletű ferrites gömbgrafitos vasat nevezi meg. A minőségi kód magyarázza az anyagot: 400 MPa minimális szakítószilárdság, 18 százalékos minimális nyúlás, U a kötelező hornyolt ütésvizsgálathoz és LT az alacsony hőmérsékleti szívóssághoz.
Az alábbiakban összefoglaljuk a szélturbina-alkalmazásokban erre a minőségre vonatkozó jellemző minimumkövetelményeket.
| Tulajdonság | Minimális követelmény | Teszt állapota |
|---|---|---|
| Szakítószilárdság Rm | 400 MPa | Külön öntött próbaminta |
| 0,2%-os szilárdság Rp0,2 | 240 MPa | Külön öntött próbaminta |
| Megnyúlás A | 18% | Külön öntött próbaminta |
| Ütőszilárdság KV | 12 J átlagos, 9 J egyetlen | -20 °C-on V-bevágás |
| Alacsony hőmérsékletű opció | 10 J átlag | -40 °C-on, sok eredeti gyártó hozzátette |
A kritikus követelmény a ferrites mátrix. A ferrit az öntöttvas lágy, képlékeny fázisa; Amikor körülveszi a grafit csomókat, a fejlődő repedésnek folyamatosan újra kell indítania útját ahelyett, hogy a kemény perliten keresztül futna. Az U a jelölésben azt jelenti, hogy az ütési értéket bizonyítani kell, nem feltételezni, ezért az öntödének óvatosan kell ellenőriznie az öntött vagy lágyított mikroszerkezetet. Az északi telepítési helyek esetében a turbinák OEM-jei általában -40 °C-os ütési tesztet, magasabb csomóponti minimumot vagy mindkettőt adnak hozzá. Ha egy öntöde nem tudja garantálni ezeket az értékeket egy kéttonnás agyrészben, akkor az öntvény már azelőtt nem felelt meg a specifikációnak, hogy elhagyta volna a műhelyt.
A kimerültség szabályozza a tervezést
A szélturbina öntvényeit inkább a fáradtság, mint a statikus szilárdság figyelembevételével tervezték. A kerékagyban vagy az ágykeretben a feszültségtartomány tízmilliószoros vagy többször is váltakozhat, így minden térfogati hiba repedésmaggá válhat. Az EN-GJS-400-18U-LT ferrites mátrixával repedéstűrést kínál ennek a feladatnak a teljesítéséhez. De az osztályzat önmagában nem elég. A metszetérzékenység a rejtett kockázat: egy agyban egy 100 mm vastag fal teljesen más sebességgel hűl, mint a mellette lévő vékony borda. Lokálisan durvább grafit, kisebb csomószám és maradék karbid jelenhet meg, és ezzel együtt csökken a szívósság és a fáradtságállóság is.
A jó tervezés segít. Tartsa a szelvényvastagságot a lehető legegyenletesebben, a nehéz szakaszokat fokozatos átmenetekkel keverje bordákba, és kerekítsen minden visszatérő sarkot, mert a feszültségkoncentráció az, ahol a fáradási repedések kezdődnek.
Folyamatszabályozás az öntödében
A nagy gömbgrafitos vas szélturbina öntvényeket nem a szerencse állítja elő. Az öntödei folyamat minden lépésének fegyelmezettnek kell lennie:
- Nodularizáció. Magnéziumot adnak az olvadékhoz, hogy a grafitot csomókká alakítsák; Ennek a kezelésnek a konzisztenciája dönti el, hogy az alkatrész eléri-e a 90 százalékos göbösséget vagy kevesebbet.
- Oltás. A ferroszilícium alapú oltóanyagokkal végzett ismételt beoltás növeli a csomók számát és elnyomja a szabad karbidokat a vékony széleken.
- Öntés. A szűrők és a szabályozott öntési sebesség megakadályozzák, hogy a salak és az újraoxidációs termékek a kritikus terhelési utakon kerüljenek.
- Táplálás. A felszálló felépítését a megszilárdulási szimulációval szemben érvényesíteni kell, hogy az izolált forró pontok ne zsugorodjanak hűtés közben.
- Hőkezelés. A ferritizáló lágyítás feloldja a karbidokat és homogenizálja a mátrixot, visszaállítva a specifikáció által megkövetelt nyúlási és ütési értékeket.
A dokumentált hőkezelési rutinnal és a töltés és a szilárdítás szimulációjával rendelkező öntödék döntő előnyt jelentenek ebben a termékosztályban.
Egy nagy gömbgrafitos öntvényt abban a pillanatban osztályoznak, amikor megszilárdul. Semmilyen megmunkálás nem javítja ki azt a mikrostruktúrát, amely nem fejlődött megfelelően.
Amit egy felelős vásárló megad
A vevők számára a gömbgrafitos öntvény szélturbina öntvényeiről szóló vita tehát a követelményekről szóló vita. Egy komoly műszaki specifikációnak legalább a következőkre kell kiterjednie:
- Anyagminőség és szabvány: EN-GJS-400-18U-LT az EN 1563 szabványnak megfelelően Európában, vagy ASTM A536 Grade 65-45-12, az észak-amerikai projektek alacsony hőmérsékletű behatási záradékával.
- Mikrostruktúra elfogadás: minimális göbösség, grafit mérettartomány és maximális perlittartalom a mátrixban.
- Tesztminta helyzete és gyakorisága: külön öntött és öntött minták, és hány Charpy-teszt szükséges olvadékonként.
- Roncsolásmentes vizsgálat: ultrahangos vizsgálati szint, elfogadási határok és megmunkált kritikus felületek mágneses részecskék vizsgálata.
- Javítási szabályzat: mely kisebb hibákat lehet kijavítani, milyen eljárással, és hogyan történik a javított területek újbóli ellenőrzése.
- Dokumentáció: EN 10204 3.1 anyagtanúsítvány, hőkezelési táblázatok és NDT jelentések.
Az öntödei képesség meghatározza az öntvény integritását
A kis gömbgrafitos vasöntvényektől a szélturbinákig terjedő lépés nem lineáris. A nehéz szakaszok olyan tapasztalatot igényelnek a kapuzásban, az adagolásban, az oltásban, a hőkezelésben, a darukezelésben és a roncsolásmentes tesztelésben, amelyet csak a nagy keresztmetszetű öntvények kezelői szerezhetnek. A turbina OEM vagy első osztályú beszállítója ezért nem csak a kémiát, hanem az öntöde teljes termelési szintjét is értékeli.
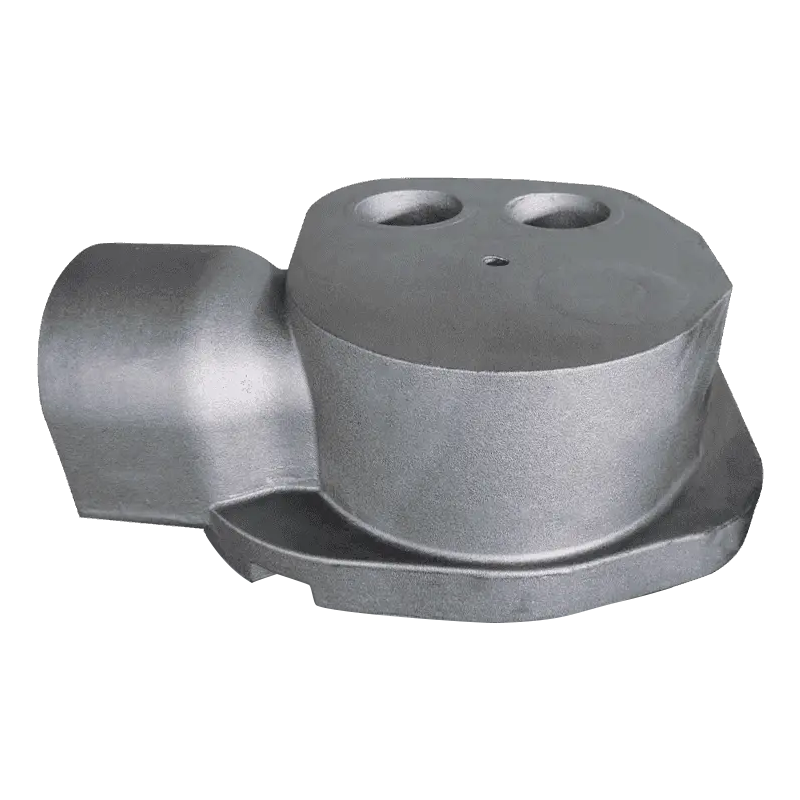
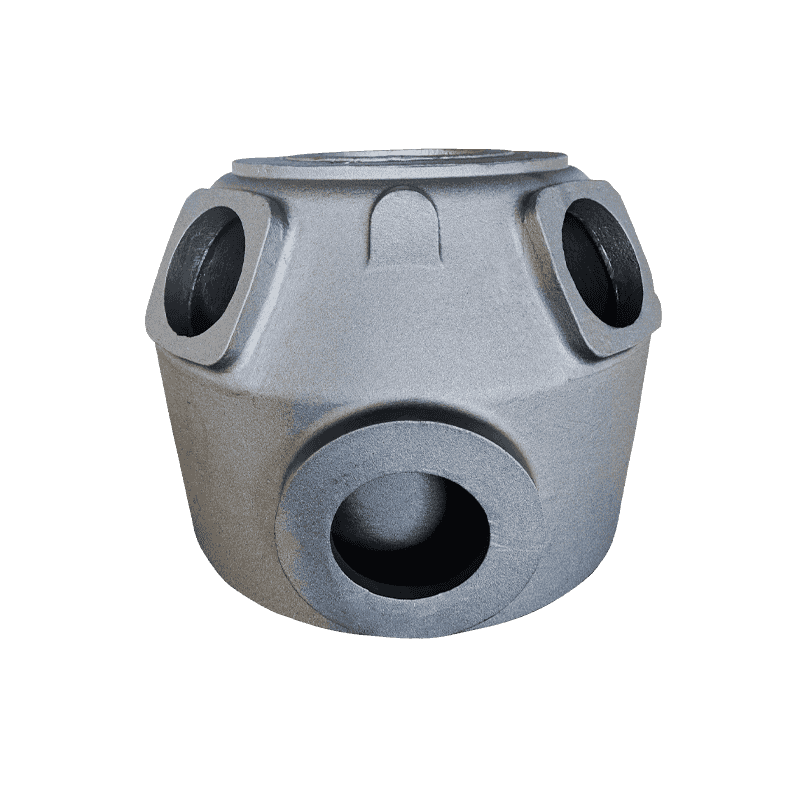
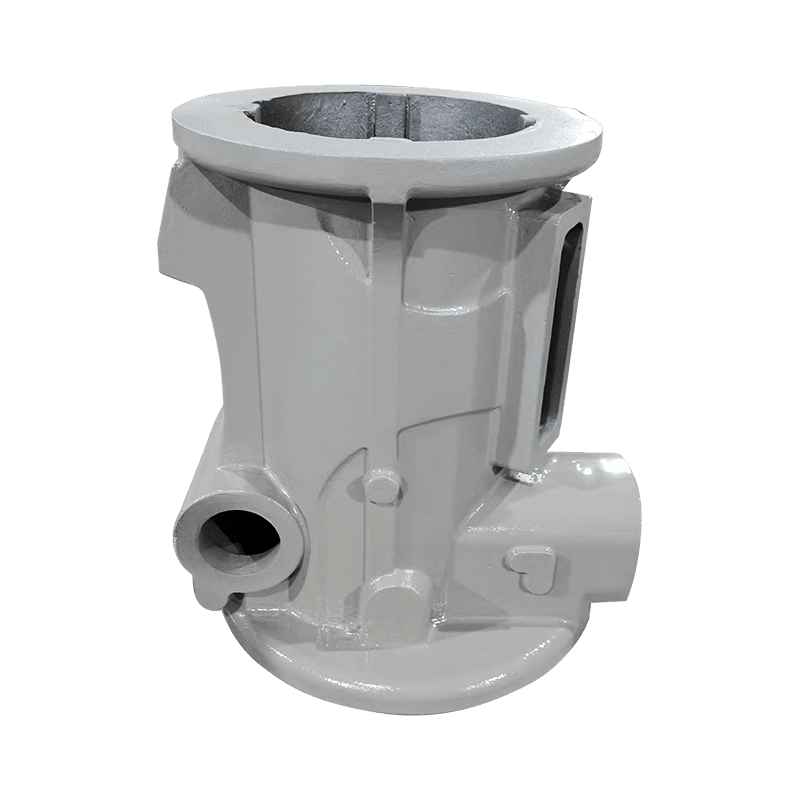
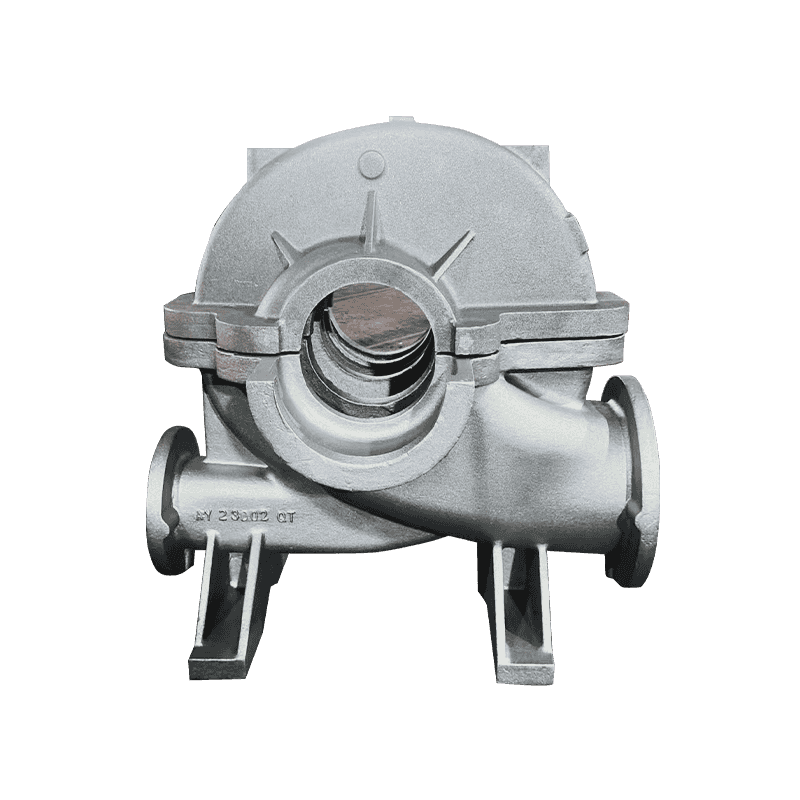
Gyakorlati példa erre a Haian Aoyu Machinery Manufacturing, egy kínai gömbgrafitos és szürke vasöntöde 20 000 tonnás öntőkapacitással, 30 000 négyzetméteres műhellyel, valamint Dániába, Németországba, Olaszországba, Spanyolországba és az Egyesült Államokba exportál. Napi gyártása nehéz szerkezeti öntvényekre, nyomástartó testekre és összetett magegységekre terjed ki, amelyek mindegyike ugyanazt a kohászati és méretezési fegyelmet követi, amelyet a szélturbinák alkatrészei megkövetelnek.
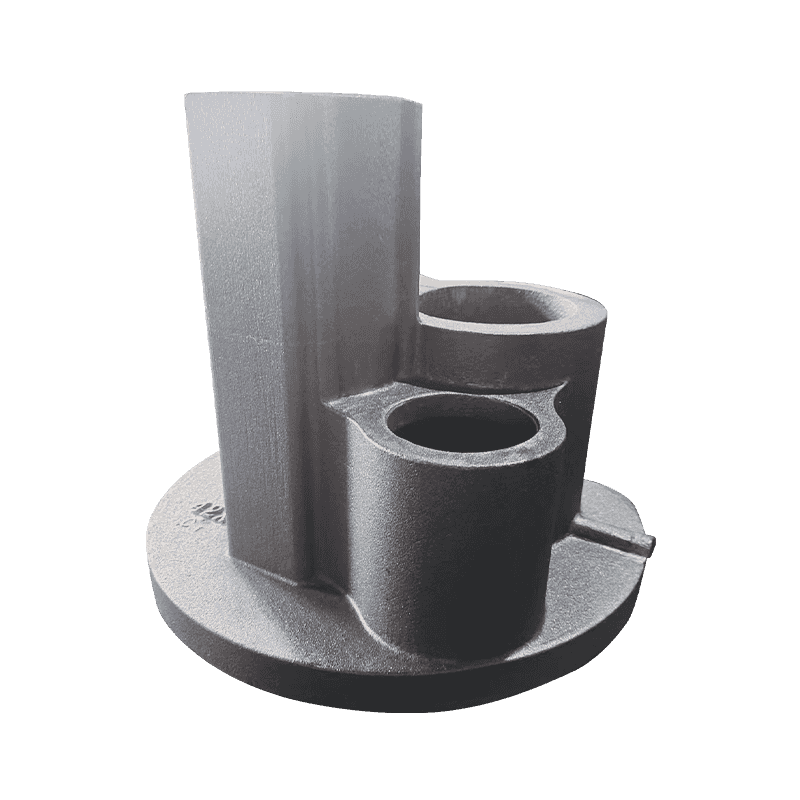
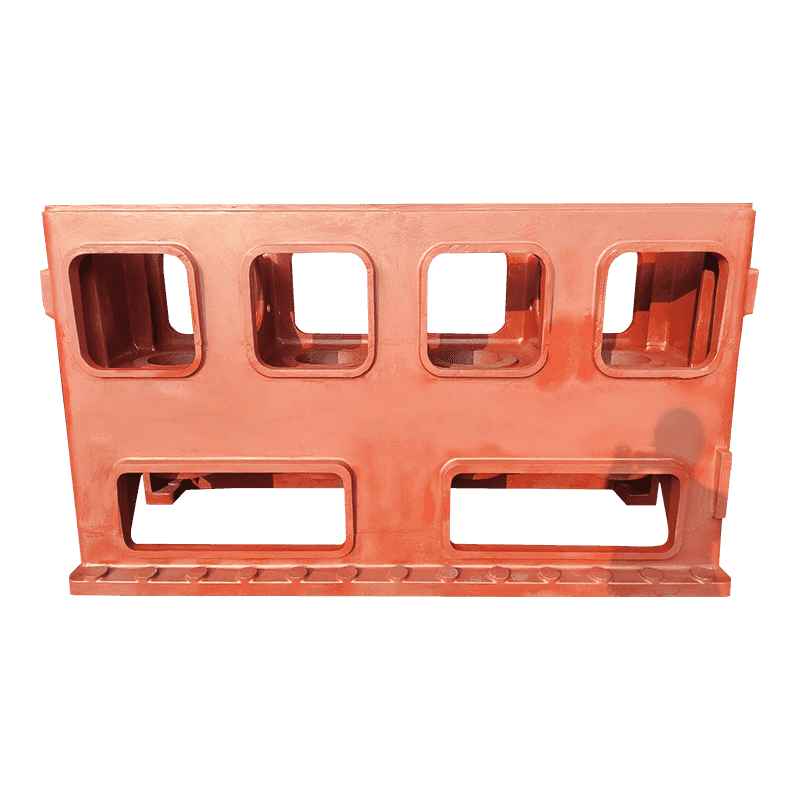
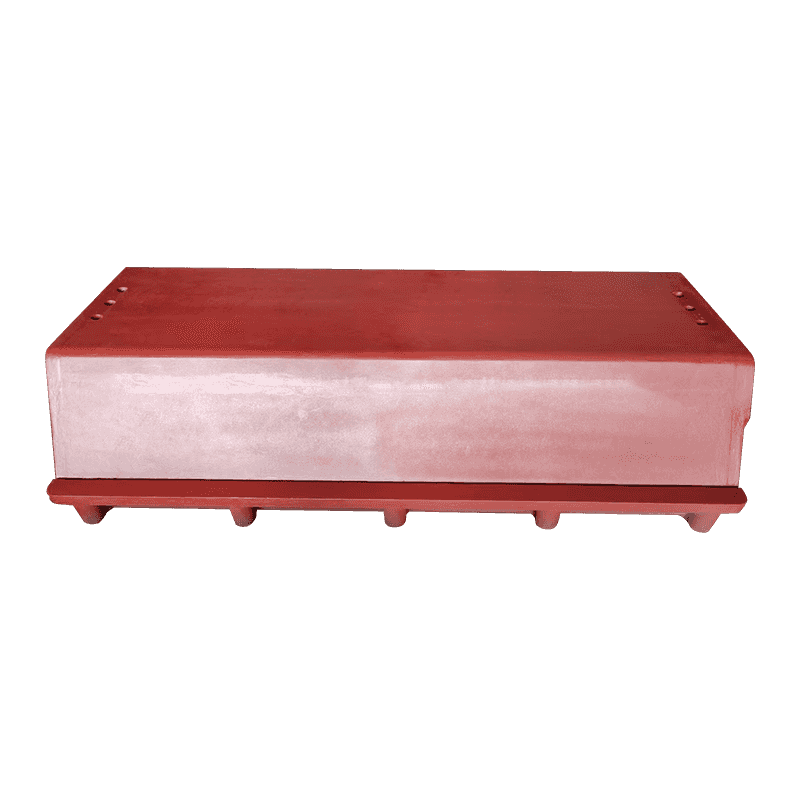
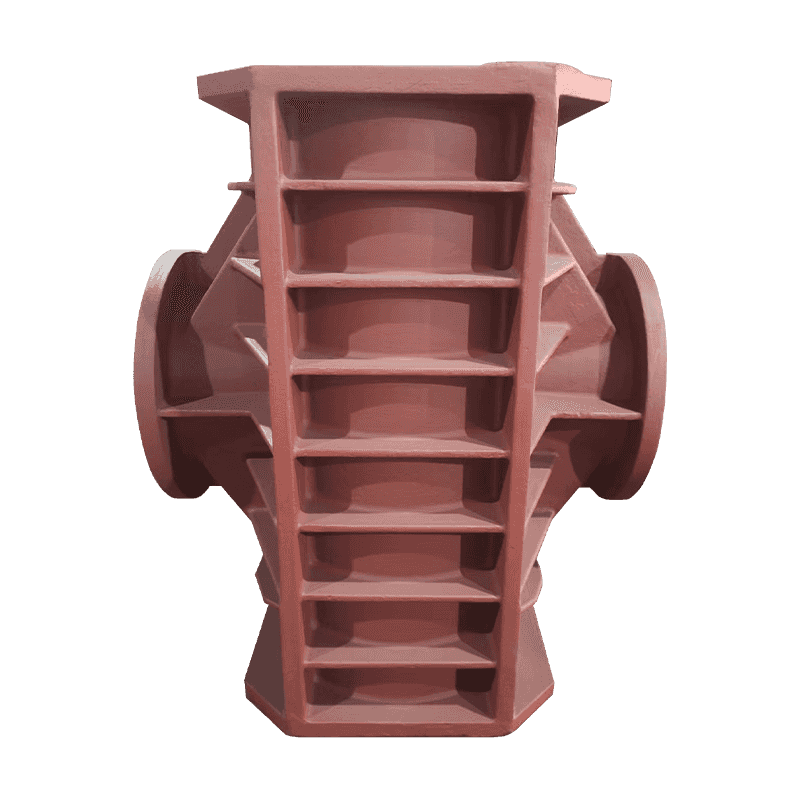
A gépalapok és oszlopok nagyméretű, merev szerkezetek, amelyeknél az ellenőrzött göbösség és a porozitásmentesség a meghatározó, pontosan úgy, mint egy turbinaágykeretben.
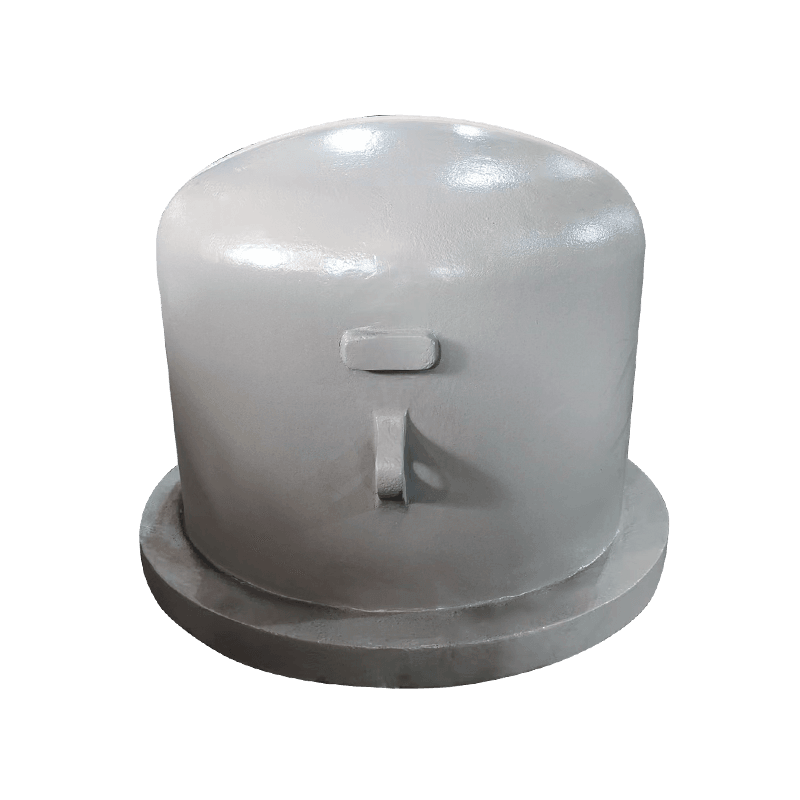
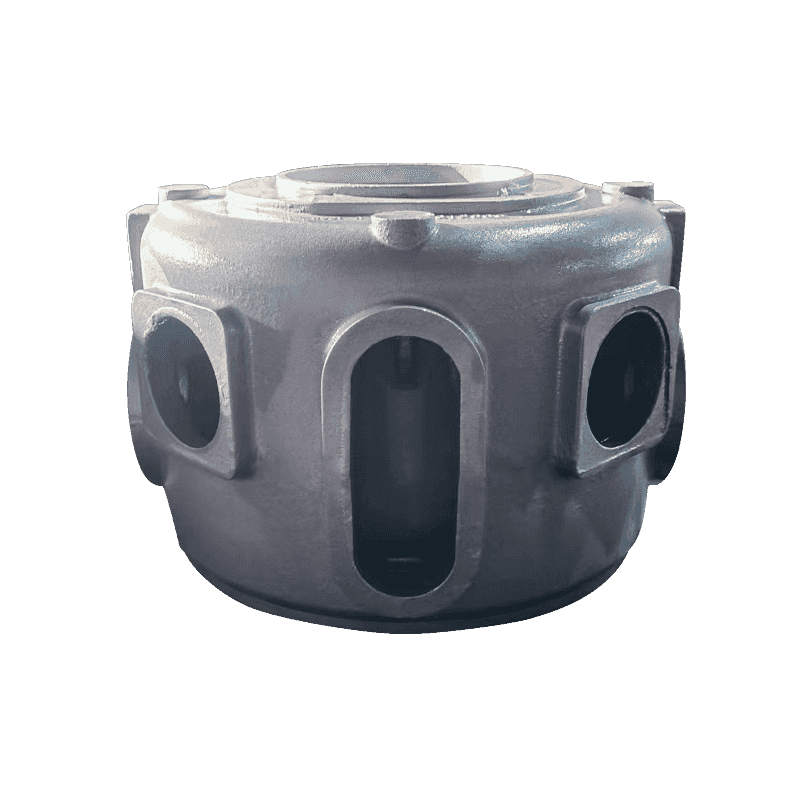
A szivattyútesteknek és a szeleptesteknek évtizedeken át kell tartaniuk a belső nyomást, ami ugyanazt a sűrű mikrostruktúrát kényszeríti ki, mint amit a hajtóműház megkövetel.
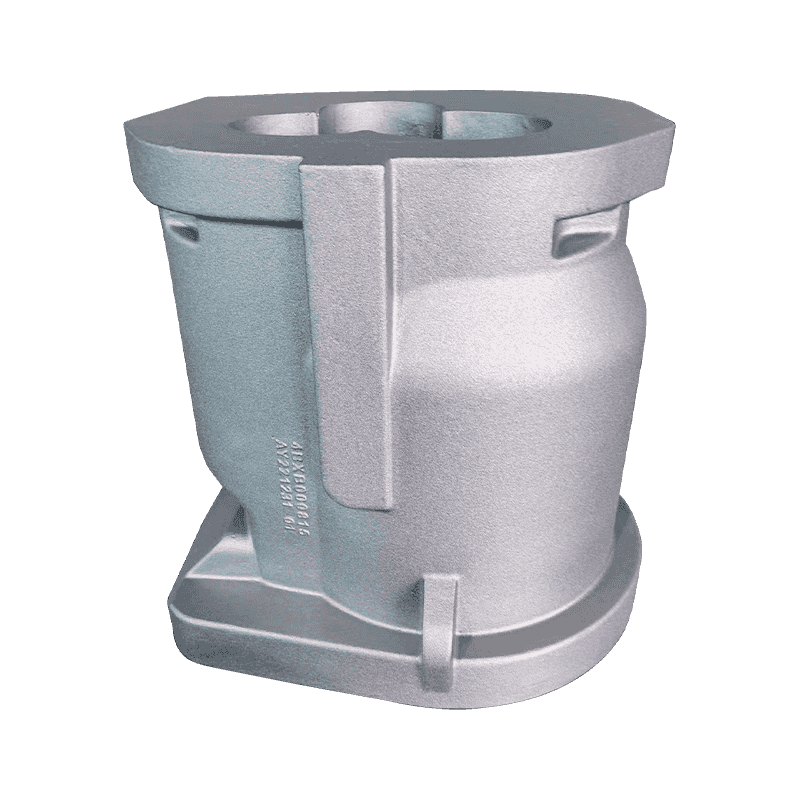
A kompresszortestek és hengerek összetett magegységek, ahol elengedhetetlen az ismételt méret- és kohászati pontosság, ugyanaz a fegyelem, amelyet egy szélturbina-agy megkövetel.
Összefoglalva, a szélturbinák gömbgrafitos öntvényei nem egzotikus anyagok. Ezek jelentik a modern turbinák bevált mérnöki gerincét. A megbízható beszállítót az különbözteti meg, hogy az öntöde valóban ellenőrzi-e a mikroszerkezetet a nehéz szakaszokon, bizonyítja-e ezt alacsony hőmérsékletű ütési tesztekkel, és őszintén kommunikál-e az NDT eredményeiről. Adja meg az osztályzatot. Rögzítse a teszt hőmérsékletét. Ellenőrizd a folyamatot. Az öntvény csendben viszi át a rotort húsz év téli viharában.